Jak může správná volba jakosti slinutého karbidu, geometrie destičky a utvářeče třísky zásadně ovlivnit efektivitu výroby
 V současném obrábění často rozhodují o rozdílu mezi průměrným a vysoce produktivním procesem detaily. Správná volba jakosti řezného materiálu, řezné geometrie, utvářeče třísky, konstrukce nástrojového držáku a způsobu přívodu chladicí kapaliny může zásadně ovlivnit životnost nástroje, kvalitu obrobeného povrchu, čas cyklu, produktivitu i celkové náklady na obrobení jednoho dílu.
Řada problémů při obrábění, například rychlé opotřebení nástroje, vyštipování řezné hrany, chvění, nevhodný tvar a délka třísek, kolísající kvalita obrobeného povrchu nebo příliš dlouhé časy cyklu, často není způsobena samotným obráběcím strojem. Mnohem častěji je příčinou nevhodné přizpůsobení řezného řešení konkrétní aplikaci.
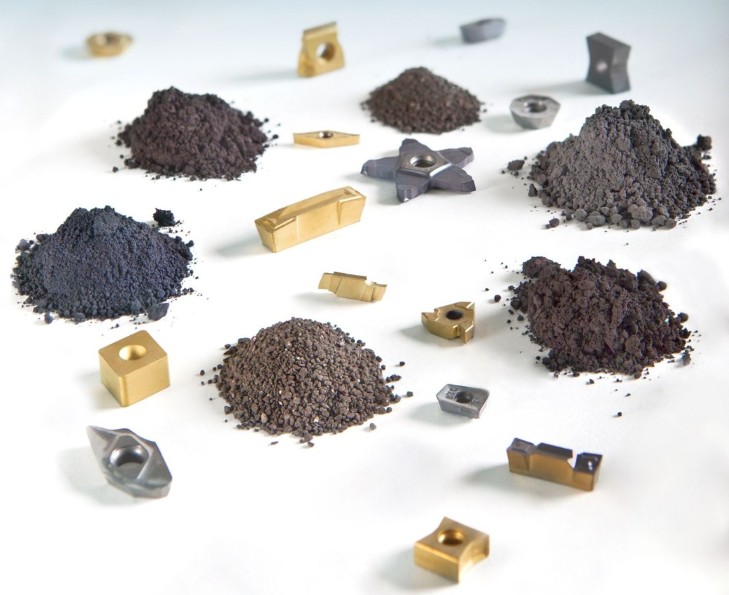
Úspěšné obrábění neznamená pouze zvyšování řezné rychlosti nebo posuvu. Skutečný úspěch spočívá ve volbě optimální kombinace technologického postupu, vhodného nástroje, způsobu upnutí obrobku, řezných podmínek a možností obráběcího stroje. Tato kombinace musí zajistit stabilní, produktivní a opakovatelné obrábění obrobku z konkrétního materiálu při dosažení požadovaných vlastností s minimálními náklady (obr. 1).
Správný výběr jakosti řezného materiálu je jedním z nejdůležitějších faktorů ovlivňujících úspěšnost soustružnické operace. I při použití správné geometrie destičky a vhodného nástrojového držáku může nevhodně zvolená jakost způsobit předčasné opotřebení nástroje, nestabilitu procesu, zhoršenou kvalitu obrobeného povrchu, rozměrové nepřesnosti a zvýšení výrobních nákladů.
Nesprávně zvolená jakost se často projeví neobvyklým charakterem opotřebení, tvorbou nárůstku na ostří, zhoršující se rozměrovou přesností a hodnotami drsnosti povrchu, které nesplňují požadavky výkresové dokumentace. V mnoha případech je zhoršení kvality obrobeného povrchu jedním z prvních signálů, že zvolená jakost řezného materiálu není optimální pro obráběný materiál nebo dané řezné podmínky.
Moderní karbidové destičky kombinují pokročilé substráty se sofistikovanými CVD a PVD povlaky navrženými pro specifické podmínky obrábění. Různé obráběné materiály způsobují odlišné mechanizmy opotřebení, a proto vyžadují pečlivý výběr vhodné jakosti řezného materiálu.
Ocel, nerezová ocel, litina, titan, hliník a vysokoteplotní superslitiny představují z hlediska obrábění rozdílné podmínky. Jakost optimalizovaná pro stabilní obrábění oceli může dosahovat podstatně horších výsledků při obrábění nerezových ocelí se sklonem k nalepování nebo vysokoteplotních superslitin.
Při soustružení má na volbu jakosti řezného materiálu významný vliv charakter aplikace. Ten je dán podmínkami obrábění, mezi které patří nepřerušované a přerušované soustružení. Současně je nutné zohlednit typ obráběcí operace, jako jsou hrubování, střední obrábění (včetně operací od hrubování přes polodokončování až po dokončování) a dokončování.
Ve stabilních podmínkách lze zpravidla využít vysoce otěruvzdorné jakosti, zatímco přerušovaný řez a nestabilní podmínky obvykle vyžadují houževnatější jakosti schopné odolávat mechanickým rázům a proměnlivému zatížení řezné hrany.
Klíčová otázka tedy nezní: Která jakost je nejlepší? Správně má znít: Která jakost je nejvhodnější pro obráběný materiál, konkrétní podmínky obrábění a výrobní cíle?
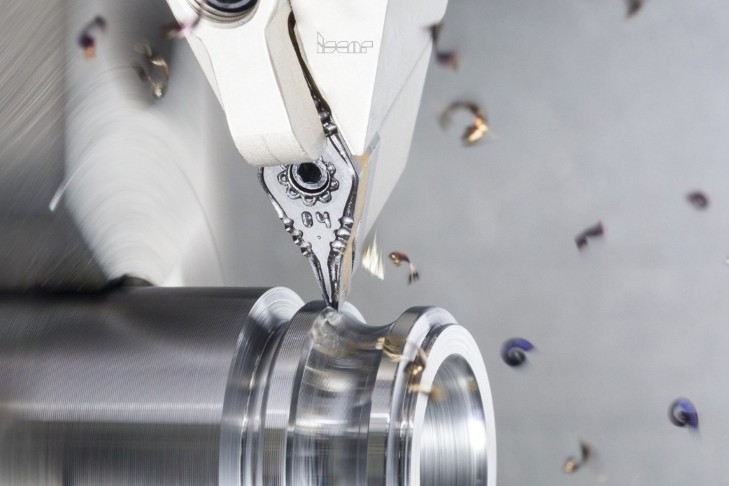
Správná volba jakosti přináší delší životnost nástroje, vyšší spolehlivost procesu, lepší kvalitu obrobeného povrchu, vyšší rozměrovou přesnost a nižší náklady na obrobení jednoho dílu (obr. 2, 3).
Volba utvářeče třísky: Nenápadný faktor rozhodující o úspěchu procesu
Utvářeč třísky patří mezi nejvýznamnější, ale často podceňované prvky konstrukce destičky. Jeho vliv sahá daleko za samotné utváření třísky a přímo ovlivňuje téměř všechny aspekty procesu obrábění.
Správně zvolený utvářeč třísky ovlivňuje:
- kontrolu utváření třísky,
- odvod třísek,
- řezné síly,
- kvalitu obrobeného povrchu,
- stabilitu procesu,
- bezpečnost obsluhy,
- životnost destičky,
- provozuschopnost stroje.
Nevhodný utvářeč třísky často vede ke vzniku dlouhých, spirálovitých třísek, které se mohou namotávat na nástroj, obrobek nebo sklíčidlo. Mohou poškodit obrobený povrch, narušovat plynulost výroby, vyžadovat častější zásahy obsluhy a představovat významné bezpečnostní riziko.
Správně zvolený utvářeč naopak zajišťuje tvorbu krátkých třísek, které lze snadno odvádět z místa řezu. Tím se zvyšuje stabilita procesu a omezují prostoje stroje.
Při výběru utvářeče třísky je nutné zohlednit:
- materiál obrobku,
- hloubku řezu,
- posuv,
- typ operace (hrubování, střední obrábění nebo dokončování),
- tuhost obrobku,
- podmínky upnutí,
- přístupnost nástroje.
Univerzální utvářeč vhodný pro všechny aplikace neexistuje. Geometrie vyvinutá pro hrubování zpravidla neposkytne optimální výsledky při dokončování a utvářeč určený pro nerezové oceli nemusí zajistit ideální kontrolu utváření třísky při obrábění litiny nebo uhlíkové oceli.
Pozitivní vs. negativní řezná geometrie: Volba správné řezné hrany
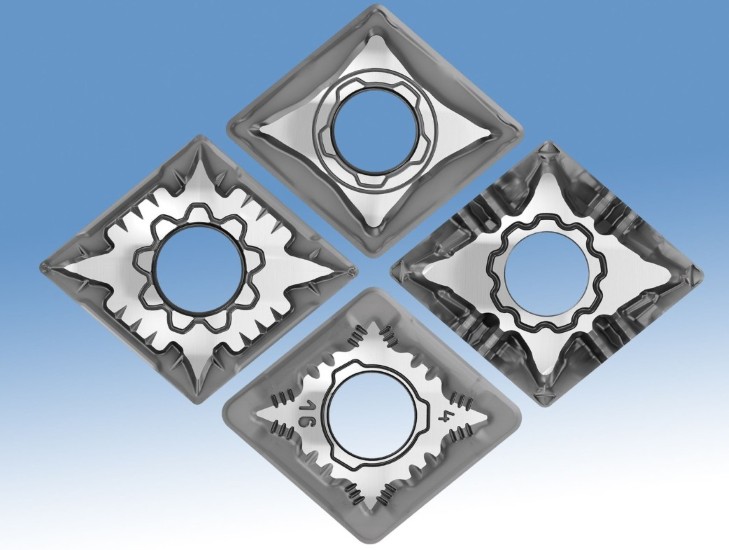
Jedním z nejdůležitějších rozhodnutí při soustružení je volba mezi destičkou s pozitivní a negativní geometrií. Destičky s pozitivní geometrií mají ostřejší řezné hrany a vytvářejí nižší řezné síly.
Mezi jejich výhody patří:
- nižší řezné síly,
- nižší příkon,
- menší vývin tepla,
- lepší kvalita obrobeného povrchu,
- lepší výsledky v nestabilních podmínkách obrábění.
Pozitivní geometrie se zpravidla doporučují pro:
- tenkostěnné součásti,
- velká vyložení nástroje,
- méně tuhé upnutí obrobku,
- stroje s nižším výkonem,
- nerezové oceli,
- slitiny používané v leteckém průmyslu,
- dokončovací operace.
Hlavní výhodou pozitivní geometrie je schopnost minimalizovat řezné zatížení. Nižší řezné síly omezují vibrace, zlepšují rozměrovou stabilitu a přispívají k vyšší kvalitě obrobeného povrchu.
Destičky s negativní geometrií mají pevnější řeznou hranu.
Mezi jejich výhody patří:
- vyšší pevnost řezné hrany,
- vyšší odolnost proti mechanickému zatížení,
- možnost obrábění s větší hloubkou řezu,
- vyšší úběr materiálu,
- větší počet využitelných řezných hran na destičce,
- nižší náklady na jednu řeznou hranu.
Negativní geometrie jsou ideální pro:
- hrubování,
- vysoký úběr materiálu,
- tuhé obráběcí stroje,
- stabilní podmínky obrábění,
- obrábění litiny,
- vysoce produktivní obrábění oceli.
Pokud jsou podmínky obrábění dostatečně stabilní, představuje negativní geometrie často nejekonomičtější řešení, které současně umožňuje maximalizovat produktivitu.
Použití negativní geometrie v nestabilních podmínkách však může vést k nadměrným řezným silám, chvění, zhoršení kvality obrobeného povrchu a nepředvídatelné životnosti nástroje.
Lze proto použít jednoduché pravidlo: Čím nižší je stabilita procesu, tím pozitivnější by měla být geometrie. Čím vyšší je stabilita procesu, tím negativnější geometrii lze použít.
Výkon destičky nelze posuzovat odděleně od celého obráběcího systému. Tuhost stroje, konstrukce nástrojového držáku, délka vyložení nástroje, způsob upnutí obrobku a jeho stabilita společně ovlivňují výsledný proces obrábění.
Nedostatečná tuhost nástrojové soustavy může vést k chvění, nerovnoměrnému opotřebení, zhoršení kvality obrobeného povrchu a předčasnému selhání destičky. Správně zvolený nástrojový držák naopak může významně zvýšit produktivitu a stabilitu procesu.
V mnoha případech může použití tužšího nástrojového držáku, zkrácení vyložení nástroje, optimalizace úhlů nastavení nebo zavedení vnitřního přívodu chladicí kapaliny zásadně změnit výsledky obrábění. Řezný nástroj není pouze nosičem destičky, ale nedílnou součástí celkové strategie obrábění.
Vnitřní přívod chladicí kapaliny: Chlazení přímo v místě řezu
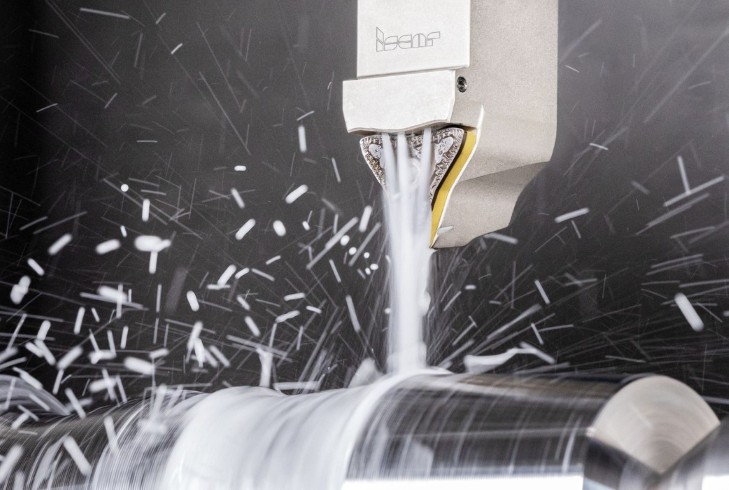
Jedním z nejvýznamnějších pokroků v moderní technologii soustružení je zavedení systémů vnitřního přívodu chladicí kapaliny (obr. 4).
Namísto vnějšího zaplavování řezné zóny přivádějí nástroje s vnitřním přívodem chladicí kapaliny toto médium přímo k řezné hraně, tedy do místa s nejvyšším vývinem tepla a třením. Tato technologie nabízí několik významných výhod:
- účinnější chlazení destičky,
- lepší mazání,
- nižší teplotu v místě řezu,
- delší životnost nástroje,
- nižší opotřebení,
- lepší kontrolu utváření třísky.
Přímým působením v řezné zóně vytváří vnitřní přívod chladicí kapaliny podstatně lépe kontrolované podmínky obrábění, zejména při obrábění nerezových ocelí, titanových slitin a vysokoteplotních superslitin.
Vysokotlaký přívod chladicí kapaliny, který obvykle pracuje s tlakem nad 70 barů a často dosahuje 150 až 300 barů, přináší výhody výrazně přesahující samotnou regulaci teploty.
Přesně směrovaný proud chladicí kapaliny působí přímo v oblasti tvorby třísky a napomáhá její deformaci a lámání při odchodu od řezné hrany.
Mezi výhody patří:
- výrazně lepší lámání třísky,
- účinnější odvod třísek,
- omezení namotávání třísek,
- delší životnost destičky,
- zkrácení prostojů stroje,
- vyšší spolehlivost procesu,
- možnost zvýšení produktivity.
Při obrábění náročných materiálů, jako jsou nerezové oceli a vysokoteplotní superslitiny, představuje vysokotlaký přívod chladicí kapaliny často rozhodující rozdíl mezi nestabilním a vysoce produktivním procesem.
Úspěšné obrábění je výsledkem celého systému
Úspěšné soustružení nikdy není výsledkem jediného faktoru. Samotná vyspělá jakost řezného materiálu nedokáže zajistit maximální výkon, stejně jako jej nezajistí ani špičkový nástrojový držák nebo optimalizovaná řezná geometrie.
Optimálních výsledků obrábění lze dosáhnout tehdy, když jsou správně sladěny všechny proměnné procesu:
- materiál obrobku,
- možnosti obráběcího stroje,
- tuhost soustavy stroj–nástroj–obrobek,
- požadavky aplikace,
- jakost řezného materiálu destičky,
- geometrie destičky,
- konstrukce utvářeče třísky,
- volba nástrojového držáku,
- strategie přívodu chladicí kapaliny,
- řezné podmínky.
Pokud jsou tyto prvky správně navrženy a vzájemně sladěny, mohou výrobci dosáhnout výrazného zvýšení produktivity, kvality, spolehlivosti i hospodárnosti výroby.
V mnoha případech může pouhá změna geometrie utvářeče třísky, volby jakosti řezného materiálu nebo způsobu přívodu chladicí kapaliny přinést dvouciferné procentuální zlepšení životnosti nástroje a využití stroje.
Komplexní přístup ISCAR
Jako světový lídr v oblasti technologií obrábění kovů nabízí ISCAR mnohem více než pouhé destičky a nástrojové držáky. Odborné znalosti společnosti ISCAR umožňují analyzovat celý proces obrábění a vytvářet optimalizovaná řešení podle obráběného materiálu, možností stroje, výrobních cílů a požadavků konkrétní aplikace.
ISCAR spojuje desítky let technických zkušeností, pokročilé nástrojové technologie a aplikační know-how při vývoji komplexních strategií obrábění přizpůsobených potřebám jednotlivých zákazníků a pomáhá jim optimalizovat:
- volbu jakosti řezného materiálu destičky,
- řeznou geometrii,
- konstrukci utvářeče třísky,
- konfiguraci nástrojových držáků,
- systémy přívodu chladicí kapaliny,
- řezné podmínky.
Ať už jde o obrábění oceli, nerezové oceli, litiny, hliníku, titanu nebo vysokoteplotních superslitin, ISCAR poskytuje komplexní procesní řešení zaměřená na maximální produktivitu a výkonnost obrábění.
Cílem společnosti ISCAR není pouze prodávat řezné nástroje, ale pomáhat zákazníkům vyrábět více dílů v kratším čase, ve vyšší kvalitě a s nižšími výrobními náklady.
Pokud se potýkáte s nedostatečnou kontrolou utváření třísky, nadměrným opotřebením nástroje, chvěním, kolísající kvalitou obrobeného povrchu, dlouhými časy cyklu nebo rostoucími požadavky na produktivitu, je čas přehodnotit strategii obrábění. Tým specialistů ISCAR je připraven analyzovat váš proces, identifikovat možnosti jeho zlepšení a navrhnout komplexní řešení obrábění přizpůsobené vašim výrobním cílům.
Správná rozhodnutí mohou zásadně změnit výsledky obrábění. ISCAR propojuje technické know-how, pokročilé nástrojové technologie a optimalizaci procesu tak, aby se problémy při obrábění proměnily ve vyšší produktivitu.
www.iscar.cz
Foto: ISCAR
 1