Kolik času váš obráběcí stroj skutečně obrábí?
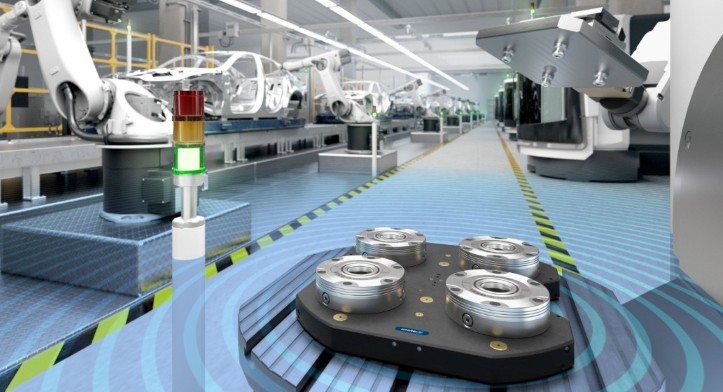 Zvyšování produktivity obrábění bývá často spojováno s výkonnějšími stroji, modernějšími nástroji nebo optimalizací řezných podmínek. Významný potenciál se však skrývá také v činnostech, kterým se mnohdy nevěnuje dostatečná pozornost.
Jednou z nich je seřizování a výměna upínacích přípravků. Právě zde mohou výrobní podniky získat desítky až stovky hodin dodatečné výrobní kapacity ročně.
Moderní obráběcí centra představují významnou investici, jejíž návratnost přímo souvisí s efektivitou jejich využití. Přesto se v mnoha provozech stále setkáváme se situacemi, kdy stroj značnou část pracovní doby neobrábí, ale čeká na přípravu další zakázky.
Demontáž upínacího přípravku, instalace nového, jeho ustavení i kontrola polohy jsou běžné činnosti, které mohou při častých změnách výrobního programu představovat významnou časovou ztrátu. Zejména v kusové a malosériové výrobě, kde se jednotlivé zakázky pravidelně střídají, se proto nabízí otázka: Je skutečně nutné investovat do dalšího obráběcího stroje, nebo lze nejprve efektivněji využít ten stávající?
Když se minuty mění ve stovky hodin
Čas potřebný k výměně a ustavení upínacího přípravku se může na první pohled zdát zanedbatelný. Pro posouzení jeho skutečného dopadu je však důležité sledovat nejen délku jednotlivého přeseřízení, ale také četnost, s jakou se během výroby opakuje.
Představme si obráběcí centrum v jednosměnném provozu, na kterém dochází čtyřikrát denně ke změně upínacího přípravku. Pokud každá výměna včetně ustavení a kontroly trvá 20 minut, znamená to celkem 80 minut denně, kdy stroj neobrábí. Při osmihodinové směně tak tyto činnosti představují téměř 17 % dostupného pracovního času.
Co kdyby však bylo možné tento čas výrazně zkrátit?
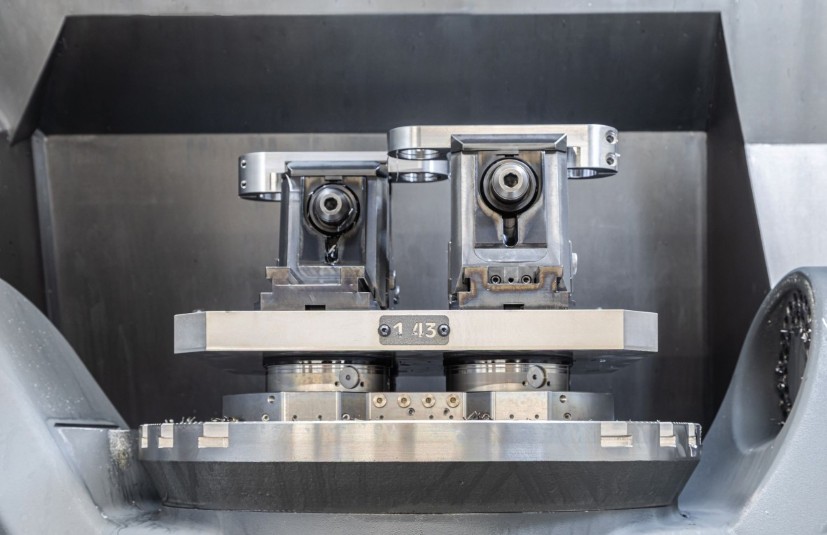
Vhodně navržený systém nulového bodu umožňuje připravit následující upínací přípravek mimo stroj a následně jej vyměnit v předem definované poloze. Pokud by se tím celková doba výměny zkrátila například z 20 minut na dvě minuty, představovala by denní úspora až 72 minut.
Za 250 pracovních dní by tak podnik mohl získat 300 hodin dodatečného strojního času ročně, což odpovídá více než 37 osmihodinovým směnám na jediném obráběcím centru.
Jde samozřejmě o modelový příklad. Skutečná úspora závisí na charakteru výroby, četnosti přeseřizování a stávajícím způsobu upínání. Výpočet však názorně ukazuje, jak se zdánlivě malé časové ztráty mohou v průběhu roku proměnit ve významnou část nevyužité výrobní kapacity.
Získaný čas přitom nemusí sloužit pouze ke zvýšení počtu vyrobených dílů. Může také vytvořit prostor pro další zakázky, pružnější plánování výroby nebo zkrácení dodacích lhůt. To vše bez prodloužení pracovní doby a bez nutnosti pořizovat další obráběcí stroj.
Systém nulového bodu jako cesta k vyšší efektivitě
Jedním z řešení, která umožňují tyto časové ztráty omezit, je upínací systém nulového bodu SCHUNK VERO-S. Jeho princip spočívá ve vytvoření přesně definovaného a opakovatelného upínacího rozhraní mezi stolem obráběcího stroje a upínacím přípravkem, paletou nebo přímo obrobkem.
Zatímco při konvenčním upínání je často nutné přípravek po každé výměně znovu ustavit, systém VERO-S umožňuje jeho rychlé vyjmutí a opětovné upnutí do definované polohy. U modulů řady NSE3 je opakovatelná přesnost hodnoty lepší než 0,005 mm.
Významnou výhodou je také možnost přípravy upínacích přípravků a obrobků mimo pracovní prostor stroje. Zatímco obráběcí centrum dokončuje jednu zakázku, obsluha může připravovat následující. Po dokončení obrábění pak následuje pouze rychlá výměna připraveného přípravku nebo palety.
Podle společnosti SCHUNK lze díky systému VERO-S zkrátit seřizovací časy až o 90 %. Hlavním přínosem přitom není pouze rychlejší výměna, ale především skutečnost, že obráběcí stroj může věnovat větší část své pracovní doby samotnému obrábění.
Modulární konstrukce systému navíc umožňuje kombinovat různé upínací stanice, svěráky a další přípravky. Výrobní podnik tak může vytvořit standardizované upínací prostředí pro různé typy obrobků i výrobních operací.
Od rychlejšího přeseřizování k automatizaci
Zavedení systému nulového bodu nemusí být pouze samostatným opatřením pro zkrácení vedlejších časů. Standardizované upínací rozhraní zároveň vytváří důležitý předpoklad pro další rozvoj automatizace.
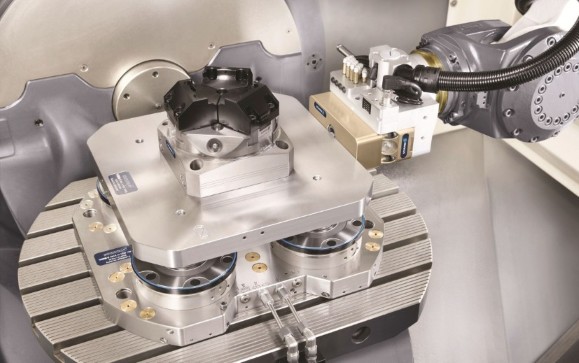
Na stejném principu mohou fungovat automatizované systémy výměny palet, svěráků nebo přímo obrobků. Robot tak nemusí manipulovat pouze se samotným dílem, ale může do obráběcího stroje zakládat celý předem připravený upínací přípravek.
Takové řešení umožňuje postupně rozšiřovat úroveň automatizace podle skutečných potřeb a výrobních požadavků podniku. Od manuální výměny přípravků přes robotické zakládání až po pokročilejší automatizovaná pracoviště.
Důležité přitom je, že vyšší produktivity lze dosáhnout již v první fázi, tedy samotnou optimalizací upínání, bez nutnosti okamžité investice do robotizace.
Nejlevnější výrobní kapacita může být ta, kterou už máte
Při hledání možností, jak zvýšit výrobní kapacity, nemusí být prvním krokem pořízení dalšího stroje. Často se vyplatí nejprve analyzovat, kolik času stávající zařízení skutečně obrábí a jakou část pracovní doby zabírají vedlejší činnosti.
Zkrácení seřizovacích časů přináší nejen potenciál vyššího počtu vyrobených dílů, ale také větší flexibilitu při plánování zakázek, jednodušší organizaci výroby a efektivnější využití již investovaných prostředků.
Právě při hledání těchto rezerv může být důležitým partnerem společnost SCHUNK, která díky dlouholetým zkušenostem v oblasti upínací techniky a automatizace nabízí nejen široké portfolio technologií, ale především odborné know-how při analýze výrobních procesů a návrhu vhodných řešení. Cílem přitom není pouze výběr konkrétního produktu, ale nalezení takového řešení, které zákazníkovi přinese skutečný přínos v podobě vyšší produktivity a efektivnějšího využití jeho výrobních kapacit.
www.schunk.com
Foto: SCHUNK
 1