Novinky při provozní kontrole teplosměnných trubek
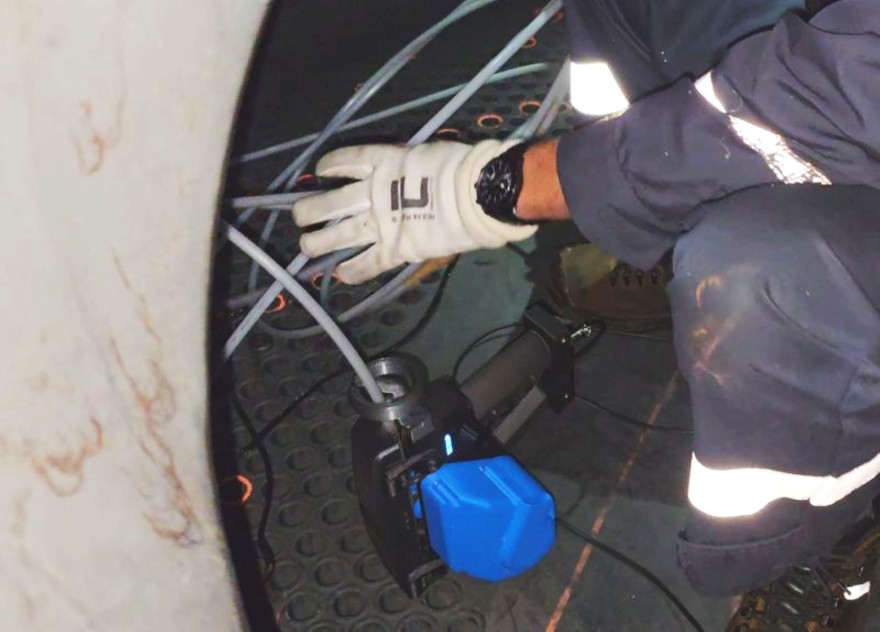 Při provozní nedestruktivní kontrole teplosměnných trubek metodou vířivých proudů se používají v závislosti na použitých materiálech a provedení trubek různé metody zkoušení, které mají jednu společnou věc, a to, že zkušební sondy mají tvar rotačního tělesa, většinou válečku.
Tyto zkušební sondy obsahují systém cívek v nejběžnějším provedení radiálně umístěných (tzv. bobbin uspořádání). Vzhledem ke konstrukci umožňují zjistit poškození trubky v příčném průřezu, ale neumožňují zjistit, kde po obvodu se vady nacházejí.
Pro zjištění pozice defektu po obvodu trubky jsou použitelné dva hlavní přístupy. Jedním je použití rotační jednoduché sondy, kdy měření probíhá po šroubovici. A druhým možným řešením je použití většího množství seřazených samostatných cívek v uspořádání tzv. pancake. Tímto uspořádáním vzniká pole cívek, z čehož je odvozen i název metody – ECA (Eddy Current Array). Stejný způsob je využit u pevných či ohebných sond pro kontrolu povrchů. Záznamem tohoto pole vířivých proudů vzniká tzv. C-sken podobný jako při ultrazvukové metodě. Je to taková pomyslná mapa, díky které je získáván komplexní obraz stavu povrchu. Metoda ECA je velmi citlivá na detekci vad typu trhlin a jejich přítomnost lze velmi dobře zmapovat i přes nátěr. Tyto kontroly mimo jiné také realizujeme.
Pokud se pořizuje záznam pohybu jednoduché bobbin sondy, je získávána informace pouze o stavu celého obvodu trubky v daném místě. Pokud se ovšem použije větší množství seřazených cívek do řady po obvodu sondy, získává se informace i o jednotlivých úsecích obvodu v závislosti na počtu a velikosti.
V případě nálezu indikací pomocí běžné sondy je možné si je ověřit právě pomocí této sondy. Kontrola trubek metodou ET za pomoci klasické bobbin sondy je v naprosté většině případů zcela dostatečná (mimo speciální aplikace). To ovšem neplatí v případě kontroly například žebrovaných trubek vzduchových chladičů z uhlíkových ocelí. Zde bylo v minulosti možné použít jen metody jako MFL (Magnetic Flux Leakage), NFT (Near Field Testing), jejichž velkým omezením je hodnocení na základě amplitudy celého obvodu. U MFL je navíc problém s kritickou citlivostí na změnu rychlosti vytahování sondy.
Technologie NFA
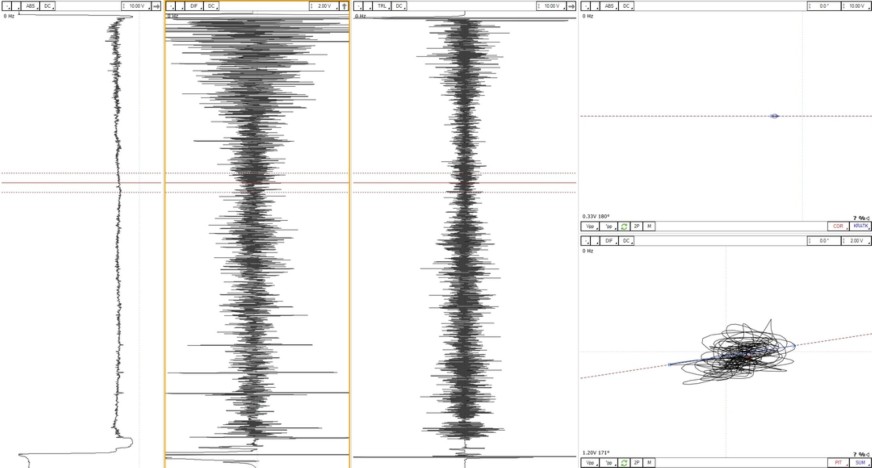
Novinkou v našem portfoliu je relativně nová technologie NFA (Near Field Array), která odstraňuje nedostatky předchozích starších metod. Sonda obsahuje jak bobbin cívky (obvodové), tak i pole cívek v uspořádání pancake (desítky malých cívek uspořádaných po obvodu sondy). Tím lze nasnímat celý obvod v celé délce trubek a zobrazit ho jako C-sken (mapu vnitřního povrchu). Z tohoto C-skenu lze vyčíst délkový i obvodový rozměr defektu i jeho hloubku. Jediným omezením metody je, že je citlivá pouze na vnitřní defekty. Na vnější povrch metoda nevidí. Další nevýhodou metody je její násobně menší rychlost oproti metodě MFL (rychlost vytahování sond při použití sondy MFL je i 3krát vyšší než u NFA). Se zkoušením je ale spojená další nevýhoda, a to je životnost sondy, a tím i její cena. Obecně jsou sondy pro měření polem vířivých proudů podstatně složitější na konstrukci, a tedy i citlivější k poškození. Zatímco běžná sonda obsahuje jeden cívkový systém, zde jich máme desítky. Provádí-li se provozní kontrola teplosměnných trubek, vnitřní povrch trubek není většinou k sondě přívětivý, jsou tu korozní produkty, často zbytky provozních médií, zbytky úsad. Stejně tak časté ohýbání kabelu s desítkami vodičů je problematické. Rozdíl v ceně klasických sond a těchto pokročilých je až řádový. Proto shledáváme jako dobrou praxi kombinaci metody MFL a NFA. MFL slouží jako rychlá screeningová metoda a NFA slouží k ověření a ohodnocení defektů nalezených metodou MFL (obr. 1, 2).
Jaké jsou výhody a nevýhody metody NFA v porovnání s metodou MFL
Výhody:
- ověření a komplexní hodnocení nálezů zjištěných při provozním měření,
- velmi dobrá obrazová informace.
Nevýhody:
- cena,
- náchylnost sondy k poškození,
- nízká rychlost zkoušení.
Jak již bylo zmíněno výše, rychlost zkoušení je velmi důležitým parametrem, a to jak samotná rychlost, tak její rovnoměrnost. Každá z metod má danou maximální rychlost vyplývající z fyzikálních a hardwarových limitů technologie.
Personál, který kontrolu provádí, musí dodržovat rychlost zkoušení dle zvolené frekvence a těmto omezením, aby nedocházelo k ovlivňování výsledků. Pohyb sondy je možné zjišťovat manuálně, což je způsob nejběžnější. Případně se používají různé tzv. tahače (systémy push/pull), které nejdou ale pro mnoho úloh vzhledem ke své konstrukci včetně velikosti použít.
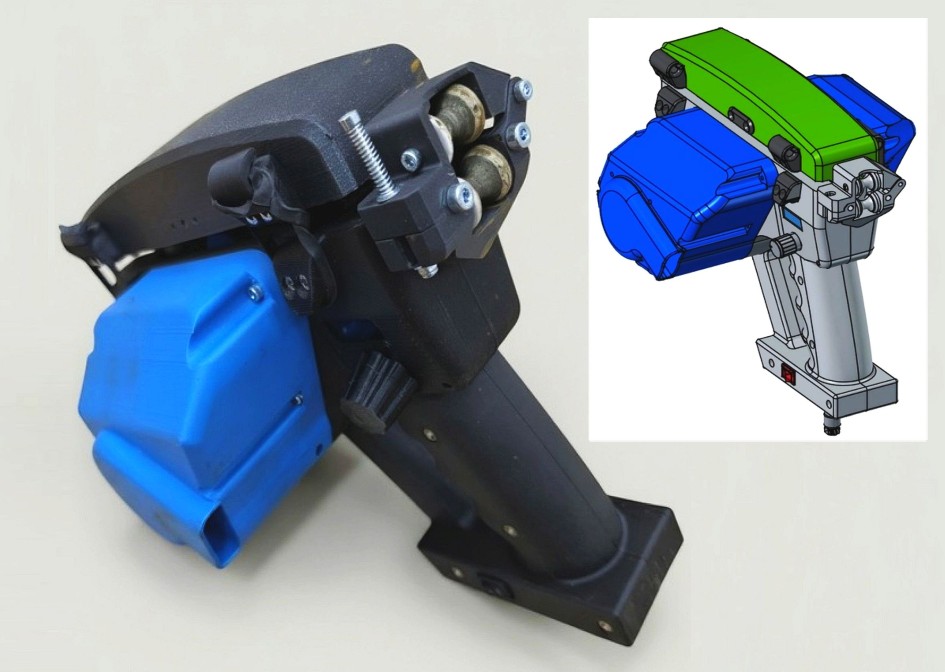
Vzhledem k tomu, že společnost TEDIKO vyvíjí a realizuje vlastní manipulátory pomocí 3D tisku, byl vyvinut základní push/pull tahač, umožňující jak zavádění sondy do trubky, tak její vytahování. Tahač umožňuje přímé nastavení rychlosti a akcelerace pro jednotlivé metody zkoušení včetně provedení možných korekcí rychlosti. Zároveň na základě poznatků při používání je možné manipulátor extrémně rychle modifikovat a vylepšovat.
Použití techniky
Společnost TEDIKO používá pro kontrolu zařízení renomovaných výrobců, která doplňuje vlastními konstrukcemi. Často využívá pro měření manipulační prostředky vyvinuté na míru přímo ve společnosti. Tyto prostředky umožňují kontrolovaný pohyb měřicích sond, urychlují a zpřesňují kontrolu, což je i případ zde popisovaných metod. Moderní metody návrhu i výroby umožňují operativní a pružné uzpůsobování měřicího zařízení okamžitým požadavkům.
Kromě výše uvedených metod se společnost TEDIKO zabývá i ostatními nedestruktivními a destruktivními zkouškami materiálů, diagnostikou stavu a sledováním životnosti výrobních zařízení v energetice, teplárenství, chemickém průmyslu včetně rafinérií a dalších průmyslových oborech. Dále pak zajišťováním revizí a zkoušek tlakových a plynových zařízení, termovizních a geodetických měření, přejímkami investičních celků ve výrobních závodech i během stavebně montážních prací, poradenskou, konzultační a školicí činností.
Zavádění nových metod, jako je například IRIS, patří mezi základní principy společnosti v závazku poskytovat svým zákazníkům služby vynikající kvality, které budou plně uspokojovat jejich požadavky a očekávání nejen současná, ale i budoucí.
TEDIKO, s.r.o.
Pražská 5487, 430 01 Chomutov
tel.: 474 652 161, e-mail: info@tediko.cz
www.tediko.cz
Foto: TEDIKO
 1