




Strojírenský veletrh hodnot
 Po celém světě jsou jedinci, kmeny a národy, které vychovávají nové generace podle dlouhodobých, staletími osvědčených zásad. Vývoj v takových společnostech lze s určitou mírou pravděpodobnosti předvídat. V Česku se nedá předpovědět téměř nic.
Proto zřejmě narůstají řady novodobých analytiků, z nichž každý vynáší své soudy a čeká, zda skutečnost se do jeho výmyslu trefí. Máme těchto úředníků tolik, že z mračna jimi vystřelených šípů s nejvyšší pravděpodobností terč opravdu jeden trefí, pokud ne, je třeba najmout další a současně začít terč zvětšovat. Jsou to měkké dovednosti a jako práce v Česku je to výnosnější a rozhodně méně rizikové než lopocení se s vytvářením nových hodnot. Ty bohužel nevznikají v ministerských kancelářích ani státních institucích, protože tak bychom už Západ předběhli.
Není to dávno, kdy jsme byli přesvědčováni, že výrobu ani nepotřebujeme. A tak máme zástupy těch, kteří jsou připraveni vytvářet předpoklady, navrhovat opatření, podporovat a zvyšovat efektivnost, a tak podobně, ale přidaná hodnota takto vytvořená je mizivá nebo nulová. Raději tedy navštěvujme výstavy a veletrhy, kde už je vše hotové, naleštěné a pod záštitami nejvyšších státních představitelů se všichni ubezpečujeme, že na tom ještě nejsme tak zle.
Nosným tématem letošního v pořadí již 67. mezinárodního strojírenského veletrhu v Brně je nám blízká „automatizace“. Již léta jsme jí zcela oddáni (vystavovatelé strojírenských technologií) a neděláme v podstatě nic jiného. České problémy „vyřeší roboty“. Ano, dá se to tak říci. Subdodávkami pro zahraniční společnosti je nám nabídnut velice malý podíl na vytváření nové hodnoty, ale i to je u nás dobře zdaněno, tedy i ta levná práce a hromádka pro úřední přerozdělení jistě nějaká bude.
A tak i v tomto případě mohou roboty a automatizace skutečně pomoci. Pomohou bezobslužnými procesy řešit lidské problémy základní obsluhy CNC strojů v našich podmínkách? Určitě pomohou vyjmout hotový a založit nový obrobek a spustit tlačítko „Start“. V těchto případech není třeba mířit s automatizací zbytečně vysoko.
Doufejme, že alespoň u části návštěvníků veletrhu dojde při pohledu na exponáty, většinově zahraniční výroby, k prozření a uvědomění si, že i u nás je třeba více podporovat tvůrčí práci, která přináší skutečné hodnoty.
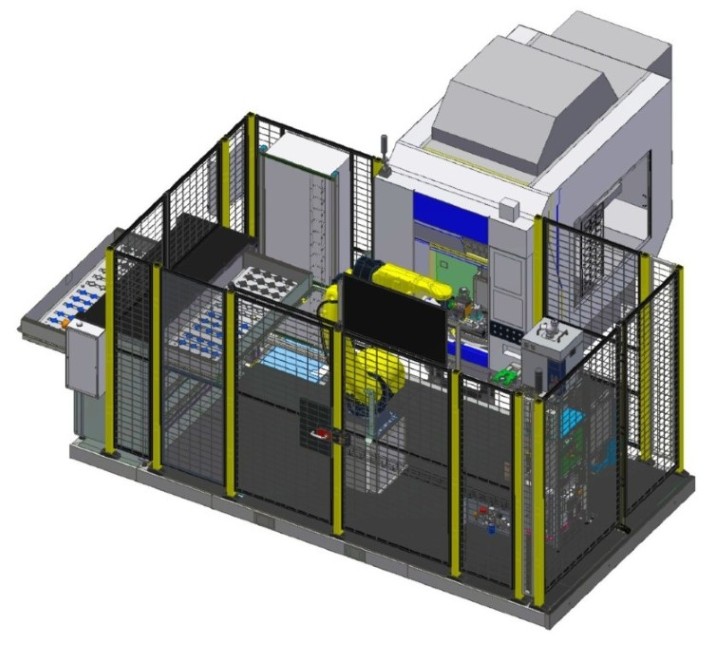
Automatizovaná obráběcí buňka Misan
Výrobní (obráběcí) buňka sestává ze vstupně-výstupního zásobníku materiálu, průmyslového robota, stroje Brother Speedio R450Xd2 a popisovacího laseru. Právě v automatizovaném pracovišti nejlépe vyniknou výhody obráběcího centra s dvoupaletovou koncepcí, kde vykládání/nakládání probíhá v překrytém čase s obráběním a ztrátovým časem je tak jen samotná výměna palety (ztrátový čas 3,1 vteřiny).
Nedílnou součástí celého řešení je také ovládání s uživatelským rozhraním využívajícího tzv. reaktivního programování, tj. s dynamickým zobrazováním všech významných stavů a skutečností. Společnost Misan realizuje takovéto výrobní buňky jakožto vlastní projekty počínaje konstrukčním návrhem až po finální odladění grafiky zobrazovaných dat.
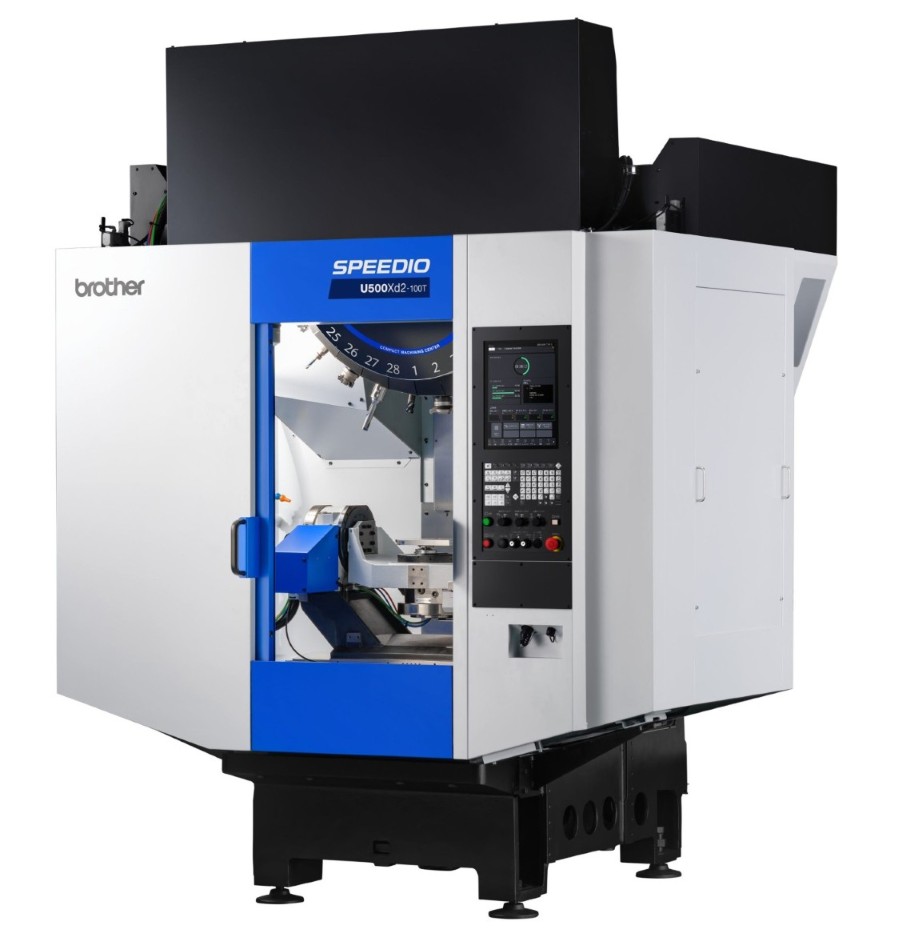
Pětiosé obráběcí centrum Brother U500Xd2-5AX 100T
Novinka Brotheru U500Xd2-5AX 100T je svislé obráběcí centrum s vestavěnou kolébkou a bubnovým zásobníkem nástrojů (kapacita 28 kapes) doplněným o dvojici bočních diskových zásobníků (každý s kapacitou 36 kapes). Celkově je tedy k dispozici rovná stovka nástrojů, z nichž 28 je připraveno pro ultrarychlou výměnu a zbývající mohou být automaticky přesouvány do centrálního bubnu dle potřeby konkrétní technologie, nebo například při vyčerpání životnosti primárního nástroje.
Souvislé pětiosé obrábění je podpořeno funkcemi řízení špičky nástroje, transformacemi souřadnic a vyhlazováním trajektorií nástroje. Primární využití stroje je u firem z automobilové výroby, ale uplatní se i v jiných oblastech, například medicínské výroby, elektrotechnického průmyslu, zbrojní výroby, ale i u vysloveně malých firem pracujících „garážovým“ způsobem.
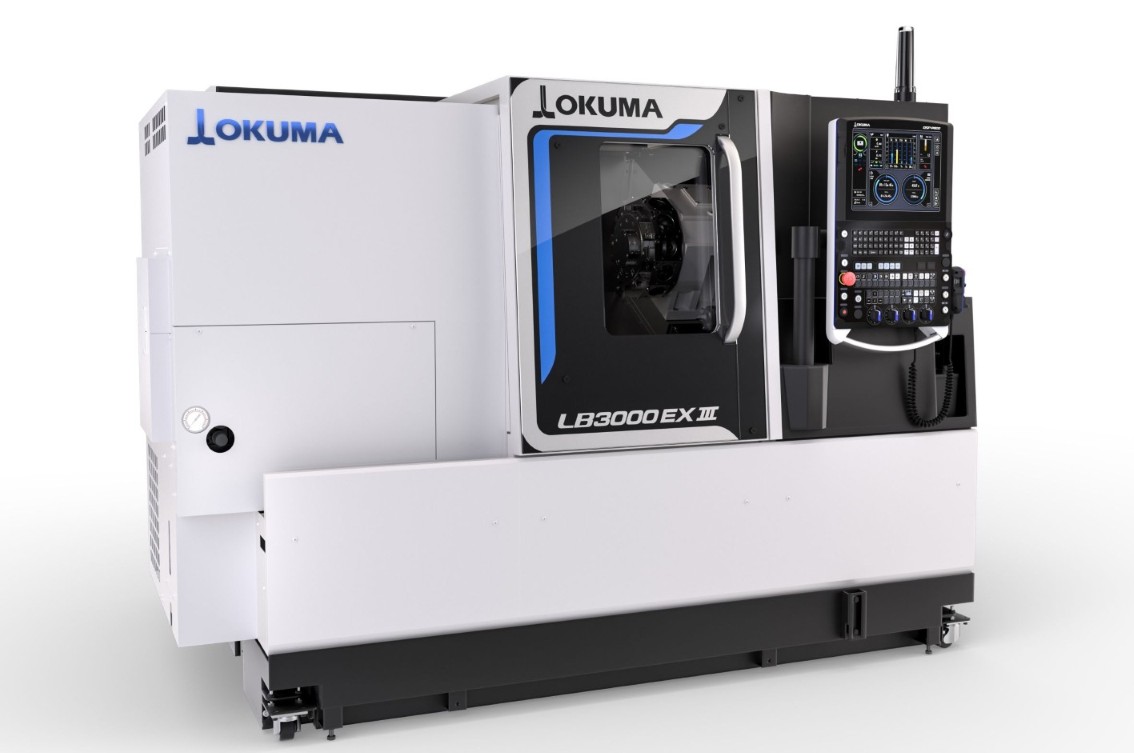
Soustružnické centrum OKUMA nové generace
Nová generace soustružnického centra s jednou revolverovou hlavou, protivřetenem a řízenou osou Y. Stroj na první pohled vyniká moderním designem se zabudovaným panelem řídicího systému OSP-P500. Odráží se především požadavky na digitální transformaci, předávání odborných dovedností mladé generaci techniků a také minimalizace ekologických dopadů provozu. Současně nedošlo k žádným kompromisům na přesnosti a tuhosti stroje.
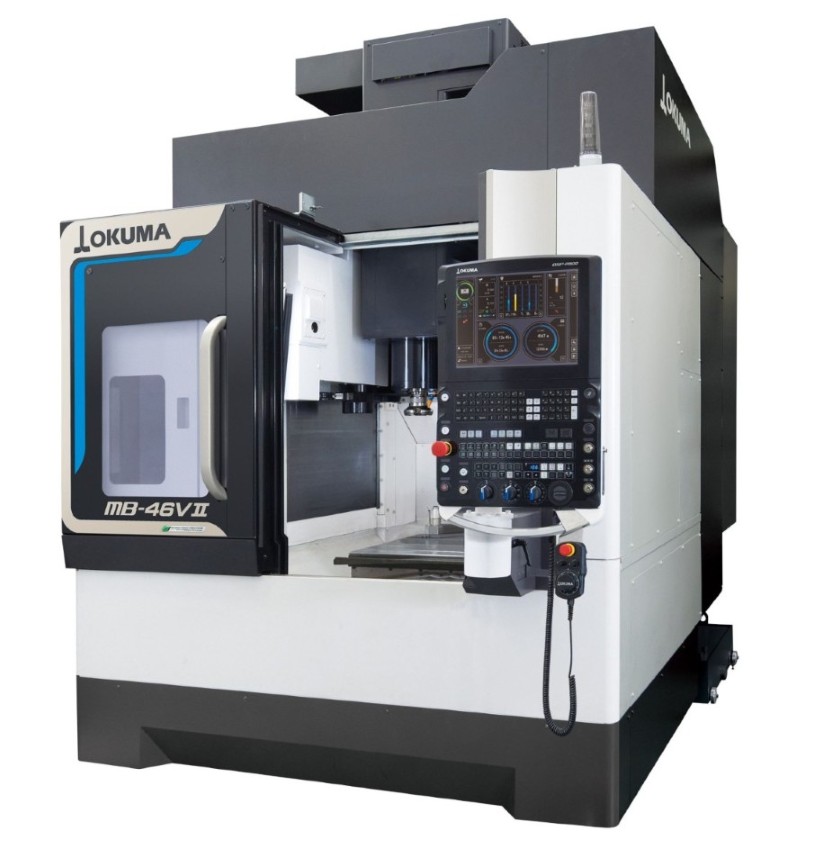
Svislé obráběcí centrum OKUMA MB-46VAII
Obráběcí centrum pro nejnáročnější aplikace z hlediska přesnosti a produktivity práce. V rámci nové generace byla optimalizována teplotní stabilita stroje a zkráceny neproduktivní časy, například výměna nástrojů ze zásobníku. Praktická ukázka je zaměřena na schopnosti stroje pracovat s pokročilými metodami dráhového řízení při obrábění obecně tvarovaných ploch. Konkrétně bude využita definice pomocí NURBS.
Přesná bruska Okamoto ACC-42-SA-iQ
Přesné rovinné a profilovací brusky dnes stále nacházejí uplatnění ve většině nástrojáren a obecně řečeno firem specializujících se na precizní zakázkovou výrobu. Okamoto ACC-42-SA-iQ disponuje robustním litinovým ložem, které nese křížový stůl vedený dvojicí kluzných vedení ve tvaru „V“. Brousit lze jak tvary rovinné, rovinné odstupňované (obvodem brousicího kotouče), tak plochy boční (bokem kotouče) a obecně profilované (zapichovacím způsobem kotoučem orovnaným do tvaru negativu plochy, nebo interpolovaným pohybem stroje s kotoučem zpravidla orovnaným do radiusového tvaru).
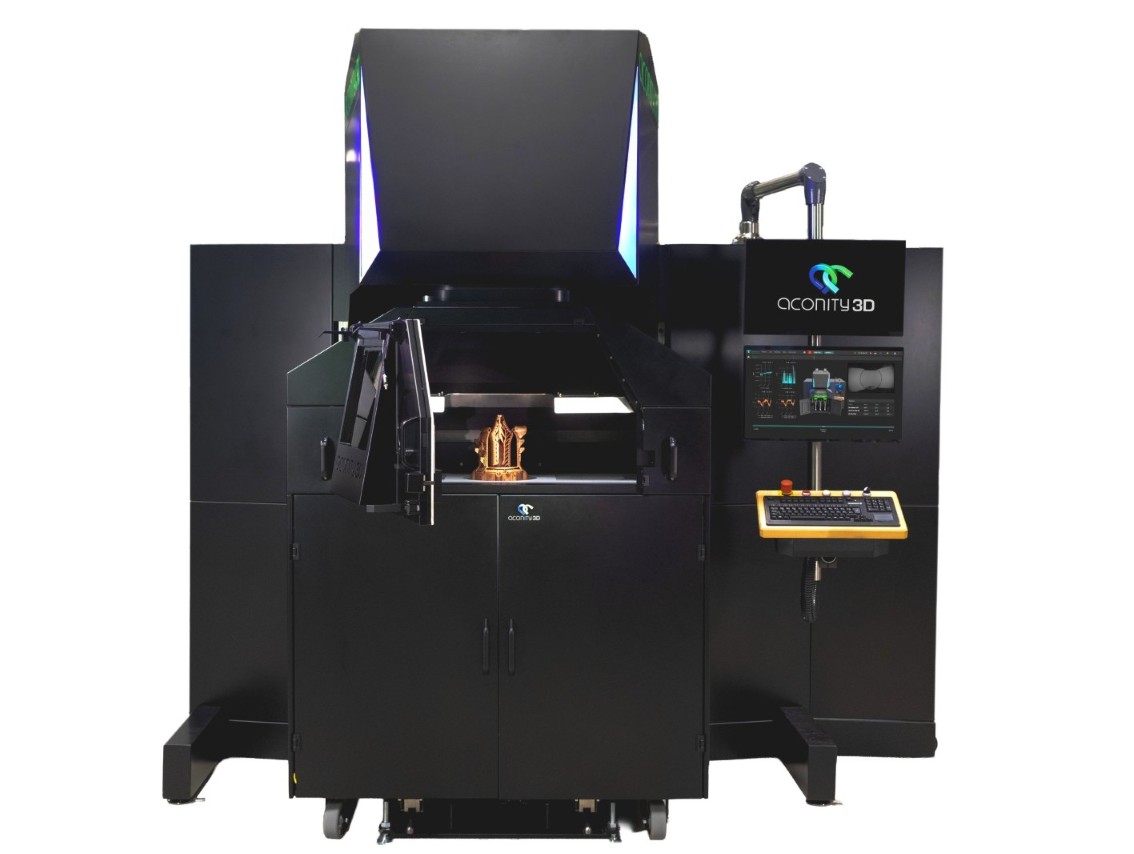
Aconity3D s technologií LPBF a DED
Misan nabízí také kovové aditivní technologie. Letos změnil hlavního dodavatele systémů pro kovový 3D tisk. Tím se stala německá společnost Aconity3D, která se specializuje na systémy využívající technologie LPBF a DED, tedy laserové systémy s práškovým ložem a navařování pomocí robota.
Aconity3D se zaměřuje na pokročilejší uživatele a vývojová centra. Jejich systémy jsou vybaveny řešeními, která na běžných konkurenčních systémech nejsou k dispozici.
Mezi taková patří například vysokoteplotní vyhřívání komory. Tu je možné u některých systémů zahřát na teploty přes 1000 °C. K dispozici jsou také redukce objemu stavební komory. Právě ty umožňují dosažení vyšších teplot. Další možností je také tvorba vakua místo plynové atmosféry.
Laserové zdroje lze volit ve variantách od 200 do 4000 W různých vlnových délek (infračervený nebo zelený). Některé varianty dovolují měnit i výkonový profil svazku – například Gaussovský nebo prstencový profil.
Dalším neobvyklým, ale občas žádaným řešením je vícemateriálový 3D tisk. Současně lze nanášet až tři materiály. Tomu slouží systém nanášecích válců, který nahrazuje klasický nanášecí břit.
Ondřej Svoboda, Misan
Foto: Misan
 18



