




Skryté výzvy a chytrá řešení: Vývoj nástrojů pro zapichování a upichování
 Když se hovoří o obrábění na soustruzích (konvenčních, automatických nebo CNC), bývá pozornost zpravidla soustředěna na operace podélného soustružení, soustružení kuželových ploch, čelní soustružení nebo tvarové soustružení. Právě tyto operace totiž představují základní způsob využití této skupiny obráběcích strojů. Naproti tomu jsou operace upichování a zapichování často mylně považovány za poměrně jednoduché doplňkové operace, jakési „příbuzné soustružení“, a proto jim nebývá věnována stejná pozornost.
Ve skutečnosti však patří právě tyto operace, zejména upichování, mezi technologicky nejnáročnější úlohy a vyžadují mnohem důkladnější přístup, než by se na první pohled mohlo zdát.
Při upichování jsou řezné podmínky prakticky od samého začátku nepříznivé. Na jedné straně je snaha minimalizovat ztrátu materiálu, proto se usiluje o co nejmenší šířku řezu. Na straně druhé však s rostoucím průměrem upichovaného obrobku roste také potřebné vyložení nástroje. Štíhlý, značně vyložený nástroj má nízkou tuhost, což negativně ovlivňuje stabilitu celého obráběcího procesu.
Dalším problémem je odvod třísek. Vznikající třísky musí plynule odcházet z postupně se prohlubující úzké drážky, aniž by poškozovaly obrobené plochy nebo samotný nástroj. Vytvoření účinné geometrie na čele nástroje, která zajistí správné utváření a lámání třísek, proto představuje další významnou konstrukční výzvu.
Při upichování a hlubokém zapichování na jeden průchod se nástroj zanořuje do obrobku, který jej obklopuje z obou stran. Tím se zvyšuje tření i tvorba tepla, což vede k vyššímu tepelnému zatížení řezné hrany. Charakter těchto operací zároveň komplikuje účinné přivedení chladicí kapaliny do místa řezu, a tím snižuje její chladicí i mazací účinek.
Při pohybu nástroje směrem k středové ose obrobku se obráběný průměr postupně zmenšuje. Pokud zůstávají otáčky vřetena konstantní, odpovídajícím způsobem klesá také řezná rychlost, která ve středu obrobku dosahuje nulové hodnoty. Tím se zhoršují podmínky řezu. Moderní CNC stroje umožňují plynule upravovat otáčky vřetena v závislosti na zmenšujícím se průměru, u starších strojů však tento problém přetrvává. Kromě toho při dosažení středové oblasti obrobku již materiál není dostatečně tuhý, aby odolal radiální složce řezné síly, proto se odlomí. Výsledkem je vznik středového čepu. Ten se ve skutečnosti objevuje při každé upichovací operaci, přičemž jeho tvar a velikost výrazně závisí jak na řezných podmínkách, tak na geometrii nástroje.
Zdánlivě jednoduché sekundární „soustružnické“ operace tak ve skutečnosti představují poměrně náročné obráběcí úlohy, které vyžadují účinná nástrojová řešení pro zvýšení výkonu a stability procesu.
Aby bylo možné těmto výzvám čelit, výrobci řezných nástrojů neustále hledají nové konstrukční přístupy a zdokonalují stávající nástroje s cílem zvýšit produktivitu, hospodárnost i spolehlivost zapichovacích a upichovacích operací. Vývoj nových řešení se ubírá jak tradičními směry, mezi které patří zvyšování tuhosti nástroje a zlepšování jeho dynamického chování, zavádění pokročilých řezných materiálů či využívání nejmodernějších povlakovacích technologií pro dosažení co nejdelší životnosti nástroje, tak i cestou nových strategií zaměřených na optimalizaci tvorby a odvodu třísek, účinné přivedení chladicí kapaliny do místa řezu a omezení vzniku tepla.
Tyto inovace vycházejí z hlubšího pochopení specifických požadavků zapichování a upichování, zejména v oblasti spolehlivé kontroly třísek, efektivního chlazení a řízení tepelného zatížení. Široká škála obráběných materiálů zároveň vyžaduje nové posouzení rovnováhy mezi multifunkčností nástroje a jeho přizpůsobením pro konkrétní skupiny materiálů. Neustále rostoucí cena wolframu, klíčové suroviny pro výrobu slinutých karbidů, navíc stále výrazněji zvyšuje tlak na racionální využívání řezného materiálu. O to větší význam proto získávají nástroje, které dokážou spojit vysoký výkon, univerzálnost použití a maximální užitnou hodnotu z každého gramu karbidu.
Překonávání technologických výzev
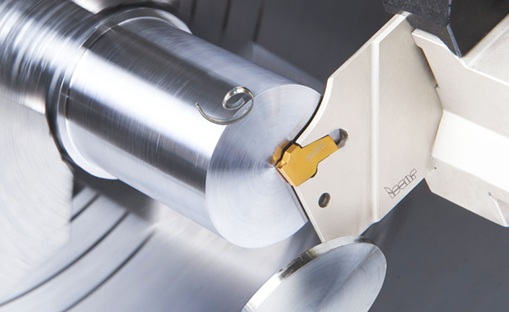
Společnost ISCAR zahájila svůj vzestup mezi přední výrobce řezných nástrojů v 70. letech minulého století uvedením řady SELF-GRIP, tedy skupiny jedinečně konstruovaných upichovacích nástrojů se samosvorně upnutými břitovými destičkami (obr. 1).
Tento tehdy nový produkt byl nejen velmi dobře přijat, ale zároveň otevřel zcela novou kapitolu v historii nástrojů a upevnil postavení společnosti ISCAR jako uznávaného odborníka v oblasti zapichování a upichování. Vedle neustále zdokonalované řady SELF-GRIP si následně získaly značnou oblibu v kovoobráběcím průmyslu také další systémy, například DO-GRIP, TANG-GRIP, PENTA-CUT a další.
Každá inovace společnosti ISCAR v této oblasti proto přirozeně vzbuzuje velký zájem a je podrobně sledována. Ani několik posledních let nebylo výjimkou a portfolio nově vyvíjených řešení ISCAR by nebylo úplné bez produktů pro zapichování a upichování. Tyto produktové řady jasně dokazují, jak mohou výrobci řezných nástrojů reagovat na potřeby průmyslu a úspěšně překonávat technologické výzvy spojené se zapichovacími a upichovacími operacemi.
Použitelnost, stabilita, univerzálnost: Výhodná kombinace pro hospodárné obrábění
Společnost ISCAR dosáhla významného úspěchu s nástrojovým systémem PENTA-CUT, který využívá pětibřité destičky. Tento systém si získal značnou oblibu díky vysoké produktivitě a hospodárnosti provozu. Destičky mají pět řezných hran, což umožňuje efektivní využití řezného materiálu. Široká nabídka geometrií a jakostí slinutého karbidu umožňuje zvolit optimální destičku podle obráběného materiálu, např. oceli, nerezové oceli nebo vysokoteplotních slitin, i podle charakteru obráběné součásti, třeba při obrábění trubek, tenkostěnných dílců a dalších aplikací.
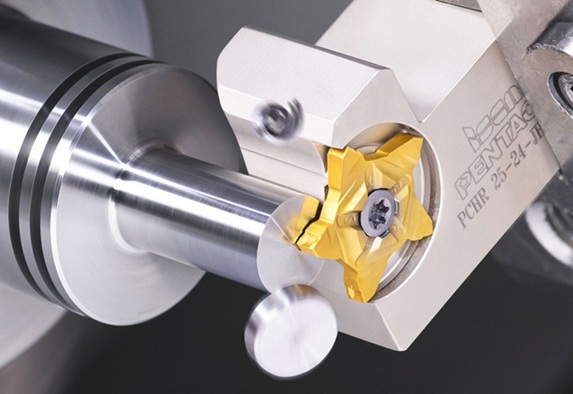
Nedávno představené produkty QUICK-PENTA (obr. 2) představují další vývojový krok nástrojového systému PENTA-CUT. Nová konstrukce umožňuje rychlou, snadnou a přesnou výměnu řezné hrany bez nutnosti úplného vyšroubování upínacího šroubu destičky. Nový způsob upnutí destičky zvyšuje tuhost jejího upnutí v lůžku a přispívá k vyšší stabilitě celého nástroje. Díky tomu lze nástroje QUICK-PENTA využívat nejen pro zapichování a upichování, ale také pro lehké soustružnické operace. Nástroje jsou navíc vybaveny vnitřním přívodem chladicí kapaliny včetně provedení pro vysokotlaké chlazení (HPC).
Za zmínku stojí také skutečnost, že destičky QUICK-PENTA jsou plně kompatibilní se stávajícími držáky z řady PENTA-CUT.
 Zaměřeno na plynulé a stabilní obrábění
Operace upichování na švýcarských automatech a kompaktních soustruzích kladou na upichovací nástroje specifické požadavky. Malé průměry obráběné tyčoviny vyžadují minimální šířku řezu pro dosažení maximální úspory materiálu, což zvyšuje nároky na tuhost nástroje. Omezený pracovní prostor zároveň komplikuje odvod třísek z místa řezu. Zajímavé řešení těchto požadavků představují mini nástroje z řady QUICK-2-CUT, které společnost ISCAR vyvinula v posledních letech.
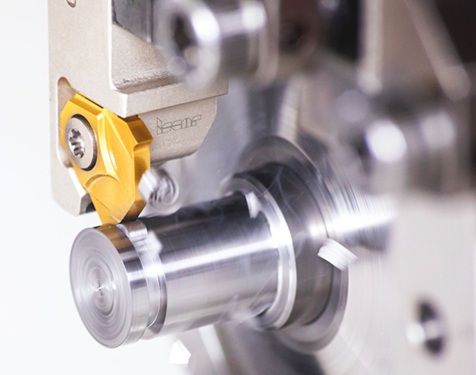
Tyto nástroje využívají vysoce přesné dvoubřité tangenciální destičky, které jsou upnuté z boku nástroje (obr. 3). Zadní část destičky ve tvaru písmene V je opatřena výstupkem, který zapadá do speciálně tvarovaného lůžka. Toto konstrukční řešení umožňuje přenášet hlavní řezné síly do robustních dosedacích ploch tělesa nástroje, čímž se výrazně snižuje zatížení upínacího šroubu. Výsledkem je vysoká tuhost nástroje, která zajišťuje klidný a bezpečný průběh řezu i vysokou opakovatelnost rozměrů, a to při šířce řezu od 0,33 až do 2 mm.
Životnost nástroje dále prodlužuje systém cíleného přívodu chladicí kapaliny do místa řezu, dostupný rovněž ve variantě pro vysokotlaké chlazení (HPC). Přesně směrovaný proud chladicí kapaliny současně přispívá k účinnému odvodu třísek.
Optimalizovaná řezná geometrie pro vyšší produktivitu
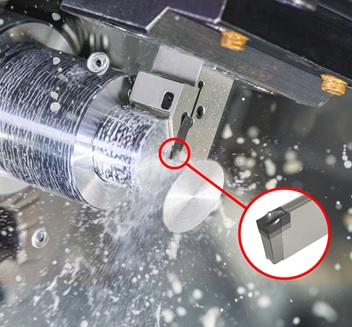
Nedávno společnost ISCAR rozšířila svou osvědčenou produktovou řadu DO-GRIP, která již řadu let patří mezi standardní řešení pro zapichování a upichování, o nový typ destičky. Tato destička s ostrou řeznou hranou a neutrální geometrií (obr. 4) má pájený břit z polykrystalického diamantu a je určena pro obrábění hliníku a dalších materiálů skupiny ISO N.
Polykrystalický diamant (PCD) se vyznačuje výrazně vyšší tvrdostí a odolností proti opotřebení než slinutý karbid, což zajišťuje podstatně delší životnost nástroje, zejména při obrábění abrazivních neželezných materiálů. Vysoká tepelná vodivost a tvrdost materiálu současně umožňují použití výrazně vyšších řezných rychlostí než u nástrojů ze slinutého karbidu, což přispívá ke zvýšení produktivity obrábění.
Skutečnou zvláštností této nové destičky je však integrovaný utvářeč třísek vytvořený přímo na PCD břitu. Toto řešení významně zlepšuje utváření i odvod třísek a pomáhá překonat jeden z tradičních problémů při obrábění neželezných materiálů, které mají tendenci vytvářet dlouhé třísky. Geometrie utvářeče současně snižuje řezné síly i tepelné zatížení v místě řezu. Výsledkem je vyšší stabilita procesu, vyšší produktivita a bezpečnější průběh upichovacích operací.
Díky cílenému vývoji konstrukce nástrojů, řezných materiálů a moderních technologií chlazení dokázala společnost ISCAR proměnit technologické výzvy spojené se zapichováním a upichováním ve spolehlivá a hospodárná řešení. Současný vývoj zároveň potvrzuje, že i zdánlivě jednoduché operace skrývají značný potenciál pro další zvyšování produktivity, stability procesu a efektivity obrábění.
www.iscar.cz
Foto: ISCAR
 14



