




Důraz na celý výrobní proces a odpolední adrenalin
 Co spojuje světového výrobce nástrojů ISCAR a výrobce robustních užitných automobilů TATRA? Je to obrábění bez limitů. Tak byl totiž nazvaný zážitkový technický seminář, který společnost ISCAR uspořádala ve spolupráci s automobilkou TATRA TRUCKS čtvrtý květnový týden v Kopřivnici pro zájemce z řad strojírenských firem.
Hlavní část programu tvořily odborné přednášky, které ale byly věcné, proložené přesvědčivými argumenty a dokumentačními videy sestříhanými s důrazem na výsledný efekt konkrétní obráběcí operace. To vše doplněné o rozbor analyzující příslušné ekonomické aspekty. Byly představeny nejen konkrétní výrobní situace, ale také, jak se týmu specialistů z firmy ISCAR podařilo najít a navrhnout pro TATRA TRUCKS optimální řešení při obrábění součástí pro vozy TATRA.
Důraz ale nebyl zaměřen na určitou část, operaci či nástroj, ale na celý výrobní proces, jak řekl Josef Klíma, oblastní manažer pro Moravu a manažer MTB ISCAR, který celou akci moderoval. Při této příležitosti představil účastníkům také novou kampaň MAXOUT, zaměřenou na snahu nabídnout zákazníkům maximální hodnotu při minimálních nákladech.
Úvodního slova se ujal Miroslav Řehoř, jednatel společnosti ISCAR, pro kterého byla kopřivnická akce zároveň poslední v jeho roli jednatele firmy, jejíž vedení převezme koncem léta Tomáš Ortman. Poukázal na náročnou situaci v oblasti vstupních cen surovin, zejména karbidu wolframu, používaných při výrobě obráběcích nástrojů, a zdůraznil, že právě kvalitní nástroje ISCAR se zkušenostmi celého týmu představují významnou dlouhodobou přidanou hodnotu v oblasti obrábění a mají stěžejní roli ve snaze o maximální efektivitu a produktivitu v úsilí o snižování nákladů a zvyšování či přinejmenším zachování konkurenceschopnosti firem v současných extrémně náročných podmínkách, jimž jsou na globálním trhu vystaveny.
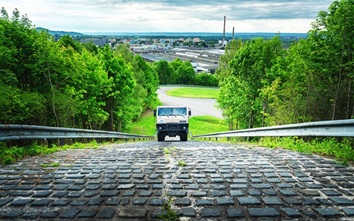
Dalibor Ondruch ze společnosti TATRA TRUCKS přiblížil účastníkům nejvýznamnější milníky historie i současnosti proslulé automobilky, i její rozlehlý testovací polygon, který byl dějištěm odpolední, a bezesporu nejatraktivnější části akce.
Nechybělo samozřejmě představení řady moderních nástrojů ISCAR pro nejrůznější aplikace. Mezi nimi namátkou např. antivibrační upínací stopky WHISPERLINE, unikátní řešení pro obrábění hlubokých dutin s velkým vyložením, kdy tlumicí mechanismus pohlcuje vibrace a zajišťuje klidný chod nástroje. Na vysokou stabilitu obráběcích operací jsou zaměřeny i vrtáky a hlavice SUMOCHAM a CHAM-SPADE-IQ se samostředicí geometrií a zesílenými tělesy pro snížení nežádoucích vibrací a minimalizací otřepů, určené pro obrábění otvorů konstrukčních nosníků.
Dalšími představenými produkty byly např. modulární upínací systém QUICK-SWISS pro protivřetena švýcarských automatů pro operace soustružení, závitování i vrtání, nebo 6břitá destička Q6-MNMG z řady QUICK-TURN pro operace soustružení ve více směrech a obrábění čelních a tvarových ploch s vysokou produktivitou.
K atraktivním novinkám firmy ISCAR patří i vysoce výkonné stopkové závitové frézy QUICK-M-THREAD s vyměnitelnými destičkami se třemi řeznými hranami pro obrábění různých profilů závitů a stoupání s vnitřním chlazením vyústěným u každé destičky pro efektivní chlazení a mazání.
Použitím sofistikovaných modulárních systémů No Setup Time lze podstatně zkrátit upínací a seřizovací časy bez nutnosti seřizování nástroje a snížit tak časy prostojů stroje.
V hlavní roli úspory a produktivita
Prezentace s mottem „Ekonomika frézování – kde se skrývají Vaše úspory“ se zaměřila na možnosti snižování nákladů a zvyšování efektivity obráběcích procesů, ale i konkrétní příklady využití pokročilých nástrojů ISCAR pro různé aplikace z praktického nasazení v kopřivnické Tatře, např. vrtání skříně diferenciálu při němž bylo testováno zvýšení životnosti vrtacího nástroje a stability výrobního procesu, nebo optimalizace sériové výroby náboje talířového kola, konkrétně hrubování a dokončování vnějšího a vnitřního tvaru, a možnost nahrazení stávajících nástrojů vhodnějšími alternativami.
Výsledek: v porovnání s původně používanými 4břitými destičkami (CNMG 1606), kdy vznikala dlouhá nekontrolovaná tříska a byly dosahovány jeden až dva obrobky na břit, se po aplikaci 6břitých destiček (WNMG 0804) podařilo dosáhnout při upravených parametrech při stejném řezném úhlu generování krátké dělené třísky a prodloužení životnosti na šest obrobků na břit. Souhrnně tedy vedla optimalizace k až 500procentnímu zvýšení životnosti destičky, lepší kontrole třísek a 30procentní zlepšení produktivity.
Jak výrazného zlepšení ekonomiky lze dosáhnout díky volbě optimálního nástroje ukázalo i představené praktické porovnání konkrétních nástrojů.
Shrnutí bylo jednoznačné
Optimální volbou břitové destičky vybrané s ohledem na požadavky dané výrobní operace může firma ve výsledku ušetřit nemalé finanční prostředky. Jak konstatoval ve své prezentaci Josef Klíma, příslušnou operaci zvládnou všechny uvedené břitové destičky, ale správná otázka zní: Za jakou cenu?
Obdobná je i situace při hrubování. V demonstračním příkladu byly přehledně porovnány náklady na břitové destičky pro hrubování se srovnatelnými výkonovými parametry v provedení od dvou do osmi břitů v kombinaci s různými typy fréz.
Propočty operací ukazují, že ekonomicky vycházejí nejvýhodněji dražší destičky s více břity. Optimální volbou břitové destičky lze za 8hodinovou směnu šetřit vyšší jednotky tisíc korun.
Ještě výraznější jsou rozdíly mezi optimálním, a ne zrovna vhodně zvoleným nástrojem při operaci úhlování kostek – konkrétně rozdíl při použití 90° a 45° frézovací hlavy. Rozdíl mezi výslednými náklady při použití destiček dvoubřitého provedení vs. 16břité varianty u 6zubé frézy (porovnáváno bylo více různých typů) dosahoval v ročním vyhodnocení při 1920 provozních hodinách skutečně extrémních hodnot. V řeči číselného vyjádření – u nevhodně zvoleného nástroje může firmu daná operace nákladově stát za rok 1 825 920 Kč, zatímco optimální technologie obrábění s promyšleně zvolenými nástroji vyšla na 255 600 Kč, to znamená rozdíl neuvěřitelných 1 570 320 Kč, což odpovídá ceně nového osobního auta!
Dalším podstatným parametrem jsou obráběcí časy. V modelové prezentaci na základě zcela konkrétní aplikace – první fáze výroby a zpracování skříně diferenciálu pomocí ježkové frézy – Josef Klíma demonstroval, jak nasazením efektivnějších nástrojů podstatně zefektivnit výrobu daného dílu. V daném případě optimalizací řezných podmínek a nahrazením dosud používaného nástroje o průměru 160 mm se třemi efektivními zuby variantou s nástrojem o průměru 100 mm, ale se čtyřmi efektivními zuby, se podařilo dosáhnout 114% zrychlení posuvu, snížení času na kus o 10,2 %, a o více než polovinu (51 %) zkrátit celkový čas operace. V dalším případě to bylo více než třetinové (38 %) zrychlení času posuvu, snížení času kusu o 3,6 % a času operace zhruba o čtvrtinu (27 %). To už jsou hodně přesvědčivá data pro zamyšlení, zda nenastal čas změnit zažité postupy. A přesně to specialisté ISCARu v kopřivnické Tatře ve spolupráci s tamními techniky a operátory udělali.
Těžištěm akce byly konkrétní výsledky aktivity firmy ISCAR v TATRA TRUCKS, ale na jejímž počátku byl třídenní technický audit ve výrobě zaměřený na obrábění a nejvíce obráběné dílce s cílem zjištění slabých míst a možností řešení úpravy obráběcích technologií, změny nástrojů na vybraných pozicích i optimalizace řezných podmínek.
Čísla potvrdila zkušenosti techniků ISCAR
Důsledná analýza stávajících výrobních procesů, monitorování výroby, řada diskuzí s pracovníky a důsledný sběr dat z výroby ukázaly značné rezervy v používání nástrojů (často nevhodně zvolených pro potřeby dané aplikace), což způsobovalo výrazné časové prodlevy a vedlo k neefektivním výrobním postupům. V důsledku těchto zjištění se však ukázal také značný potenciál pro optimalizaci. Specialisté ISCARu připravili návrh řešení, který zahrnovala hlavně optimalizaci řezných podmínek, změnu nástrojů, úpravy technologie obrábění a také standardizaci procesů a školení personálu.
Jejich realizací se podařilo v poměrně krátké době nastartovat sérii významných zlepšení, která vzápětí potvrdila i ekonomická data v podobě prokazatelných výsledků. Mezi hlavní přínosy patří zejména vyšší produktivita, delší životnost nástrojů, nižší náklady, stabilnější procesy a také rychlá návratnost investice do efektivnějších nástrojů – to vše našlo své vyjádření i v číslech a významných finančních úsporách.
Mezi konkrétní příklady zlepšení výrobních procesů a zvýšení jejich efektivity (a s tím obvykle související úspory nákladů) patří např. vrtání skříně diferenciálu, při němž bylo testováno zvýšení životnosti vrtacího nástroje a stability výrobního procesu, nebo optimalizace sériové výroby náboje talířového kola (hrubování a dokončování vnějšího a vnitřního tvaru) a možnost nahrazení stávajících nástrojů vhodnějšími alternativami. Požadavkem bylo neměnit program a zachovat stávající trajektorie nástrojů, takže odborníci ISCARu se snažili najít řešení pomocí úprav řezné rychlosti a posuvu a nasazení ekonomických variant destiček (vhodnější karbidy a utvářeče třísky).
Součástí programu semináře byla i návštěva výroby a muzea, kdy měli účastníci akce možnost vidět nejen historii slavné značky, ale také konkrétní ukázky přínosů prezentovaných na přednáškách přímo ve výrobě Tatry a reálnou montáž proslulých vozů, které své schopnosti prokazují nejen na dakarské exhibici, ale i v každodenní spolehlivé službě v bezpočtu nasazení.
Soutěž o jízdu v dakarském speciálu Tatra FF8 byla i odměnou pro účastníky kvízu testujícího, jaké poznatky si účastníci z akce odnesou, ale ani ti, kdo nevyhráli, nebyli o zážitkové jízdy v dalších vozech Tatra ochuzeni. Mohli si na vlastní kůži v péči továrních jezdců vyzkoušet adrenalinové spolujízdy na polygonu, který zahrnuje více než dvě desítky různých typů povrchů, komplikovaných navíc zhruba šesti desítkami překážek, jež simulují extrémní provoz i terén.
Vozidla se na něm musí vypořádat kromě terénních nerovností i s prudkými svahovými náklony či zdolání stoupání i sjezdy pod úhlem až 45°, což umožňuje jejich intenzivní a opakované zatěžování, které nekompromisně prověří jejich schopnosti – jezdců a posádek nevyjímaje.
Josef Vališka
Foto: Martin Horváth, ISCAR ČR
 10



