




Údržbáři vysokorychlostních tratí
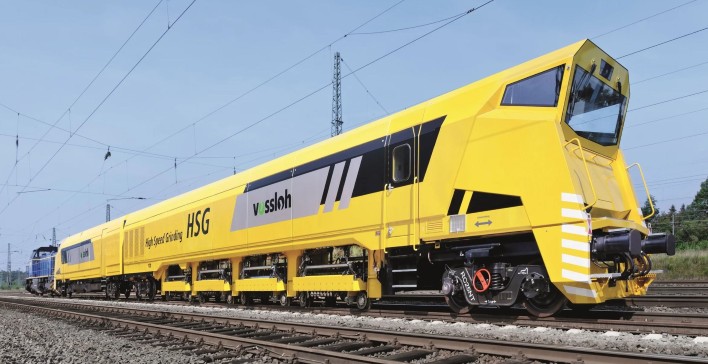 I vysokorychlostní železnice potřebují kvalitní údržbu, a pro kolejnice, na nichž se pohybují vlaky rychlostí tří set km/h, platí ještě přísnější kritéria než pro běžné trati. K těmto účelům jsou určena specializovaná zařízení, jako jsou např. stroje německé firmy Vossloh.
V údržbě železnic má výrobní firma Vossloh dlouhou historii, kterou zahájila již v roce 1883 prací pro Pruské královské železnice. Nyní získala zakázku na nejmodernější dráhy světa – pro čínského zákazníka vyrobí vysokorychlostní brusný vlak HSG-2 pro preventivní údržbu kolejnic. Stroj, který má být dodán v létě příštího roku, má zajistit dlouhodobou provozní spolehlivost na tamní rostoucí síti VRT.
Pro VRT i pro metro
Podle vyjádření firmy se vysokorychlostní broušení (High-speed Grinding – HSG) během deseti let stalo nedílnou součástí údržby v Číně a tyto speciální stroje používá již 12 z 18 tamních regionálních železničních správ.
Loni bylo s jejich pomocí preventivně ošetřeno na 42 000 km VRT tratí, včetně silně frekventovaných úseků, jako je trať Peking – Šanghaj. Čínská vysokorychlostní železniční síť se rozprostírá na cca 50 000 km a do roku 2035 se má rozrůst na více než 70 000 km, s tím je spojen i program důsledné preventivní údržby zajišťující dlouhodobou provozní spolehlivost.
Speciální stroje firmy Vossloh se však nevyužívají jen u vysokorychlostních tratí, ale osvědčily se i pro údržbu kolejového systému metra v čínském Šen-čenu, kde tři kompaktní hybridní brusky propojené s elektrickým trakčním vozidlem brousí poprvé bez emisí. To umožňuje větší dosah, trojnásobný úběr materiálu nebo kombinaci hrubých a jemných brusných kotoučů pro dosažení úběru materiálu i konečné úpravy v jednom průchodu. Se třemi průchody lze dosáhnout směnného výkonu až 100 km bez narušení běžného železničního provozu. Rychlost úběru kovu procesem HSG je 260 g/s na kolejnici, tj. až čtyřikrát více než u konvenčních metod.
Technologie vysokorychlostního broušení je zaměřena zejména na prevenci vad kolejnic. Kontaktní síly valivého kola vytvářejí na pojezdové ploše tenkou martenzitickou vrstvu o tloušťce asi 0,1 mm, zpevněnou tvářením za studena, která je živnou půdou pro únavové poškození v důsledku valivého kontaktu. Vlivem vysokých rychlostí a vysokého zatížení náprav se povrchové mikrotrhliny exponenciálně rozrůstají do hlavových trhlin a prohlubní, zejména na vysokorychlostních tratích. Tyto závažné vady se šíří do nepoškozeného základního materiálu a lze je odstranit pouze významným úběrem materiálu, např. frézováním.
Firma Vossloh kompletně přepracovala mobilní broušení kolejnic pro preventivní údržbu, která začíná v raných fázích vývoje vad. Vysokorychlostní broušení je první proces na světě, který díky své vysoké pracovní rychlosti až 80 km/h umožňuje nejen zvyšování kapacity sítě (při rychlosti nákladních vlaků lze nyní poprvé provádět preventivní údržbu kolejnic v rámci jízdního řádu, čímž se eliminuje potřeba uzavírek kolejí), ale také maximalizaci životnosti kolejnic (díky koordinovanému cyklu preventivní údržby HSG vždy odstraňuje pouze metalurgicky pozměněnou vnější vrstvu, zatímco „zdravý“ materiál pod ní zůstává nedotčený a není tepelně poškozen). Dále umožňuje udržování nízké hladiny hluku díky tomu, že bezfasetový brusný vzor dosahuje akusticky nízké drsnosti kolejnice (Ra) menší než 10 μm, což vede ke snížení hluku. To vše se promítá do zvýšené provozní spolehlivosti a dostupnosti trati a trvale nižších a předvídatelných nákladů na údržbu.
Tichý podélný profil bez vlnitosti
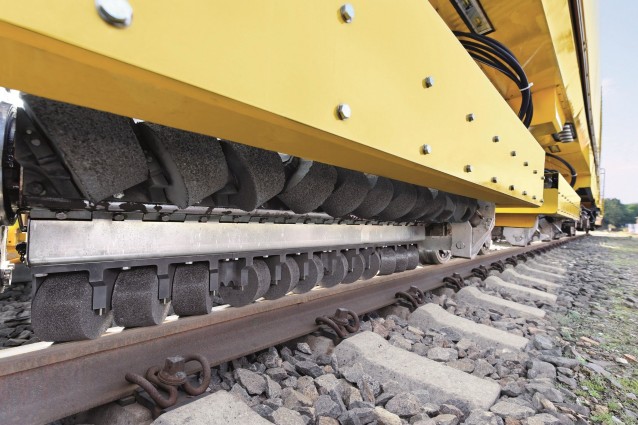
Kombinace pevné brusné tyče a nepoháněných, periferně namontovaných brusných kotoučů natočených úhlem ke směru jízdy, vede k neustálému zlepšování podélné vlnitosti, čímž se působí proti problému vlnitosti produkující hluk. Na rozdíl od konvenčních metod nejsou obvodové brusné kotouče v HSG poháněny vlastními motory. Místo toho se začnou otáčet nezávisle (pasivně poháněny) v důsledku úhlu osy brusného kotouče k podélné ose kolejnice. Díky plynulému, rovnoměrnému a kontrolovanému úběru materiálu 0,1 mm v několika tazích brusné kotouče nejen odstraňují křehký povrch, ale prodloužená kontaktní linie vyhlazuje i začínající vrcholy zvlnění a skluzové vlny. Častější, ale méně intenzivní umělé opotřebení šetří rezervu opotřebení a tím prodlužuje životnost kolejnice. Z dlouhodobého hlediska to vede k nižším nákladům na životní cyklus.
Intenzita a výkon broušení jsou určeny rychlostí trakčního stroje a brusným tlakem. Během procesu broušení se obvodová plocha válcových brusných kotoučů stává konkávní, což jim umožňuje opracovávat konvexně zakřivenou hlavu kolejnice. Oblasti, kde je požadovaný úběr materiálu, se definují úpravou dráhy brusných kotoučů.
Pro sběr prachu u strojů HSG se používá patentovaný minerálně vyztužený kompozitní materiál, který splňuje všechny nezbytné požadavky na teplotní odolnost, odolnost proti opotřebení, toleranci poškození atd. pro správnou funkci a bezpečný provoz železnice. Vzhledem k tomu, že není kovový, neohrožuje systém sběru prachu žádné ze spínacích zařízení namontovaných na kolejnici ani ve středu trati.
Na rozdíl od konvenčních metod broušení ponechává HSG zcela nedotčený volný prostor koleje. Absence časově náročné demontáže a opětovné montáže spínacích zařízení zjednodušuje plánování a zabraňuje provozním narušením v důsledku zpoždění, jimž se při stavebních pracích na trati nelze vyhnout a díky revolverovému zásobníku a vysoké kapacitě násypky dosahuje HSG-2 rychlosti broušení až 240 km za noc bez prázdných jízd.
Obsluha může mít na palubě nádrže s vodou a díky postřikovacímu systému může HSG-2 brousit i v podmínkách požární ochrany stupně 4. V případě potřeby jsou násypy během broušení zavlažovány z obou stran v ploše až čtyři metry.
Tomáš Machoň
Foto: Vossloh
 38



