




Nástroje ISCAR pro frézování s vysokým posuvem - Kdy a proč překonávají konvenční frézování
 V dnešním vysoce konkurenčním výrobním prostředí je úspěch stále více definován produktivitou, spolehlivostí a efektivitou. Obráběcí strategie, které zkracují strojní časy při zachování životnosti nástroje a stability procesu, již nejsou volitelnou výhodou – stávají se nezbytností.
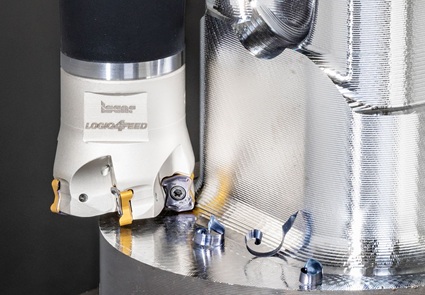
Mezi tyto strategie patří i frézování s vysokým posuvem (HFM – High Feed Milling), které se prosadilo jako jedno z nejefektivnějších řešení. Společnost ISCAR zde sehrává vedoucí roli – systematicky tuto technologii rozvíjí a úspěšně zavádí do průmyslové praxe prostřednictvím osvědčených nástrojových řad, jako jsou LOGIQ-4-FEED, NEO-FEED a monolitní frézy CHATTERFREE HFM.
Malé hloubky řezu s vysokými posuvy
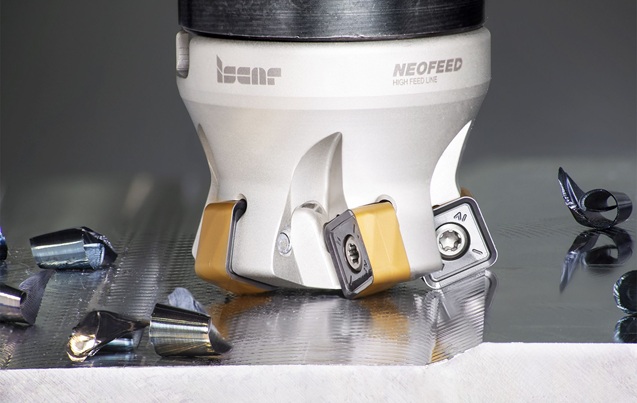
Frézování s vysokým posuvem se odlišuje od tradičního přístupu k úběru materiálu, který je založen na velkých axiálních hloubkách řezu. Namísto toho využívá velmi malé hloubky řezu v kombinaci s mimořádně vysokými posuvy a malým úhlem nastavení, obvykle v rozmezí 10°–20°.
Tato geometrie zajišťuje příznivější rozložení řezných sil, díky čemuž může nástroj pracovat při vysokých posuvech, aniž by docházelo k přetěžování řezné hrany nebo vřetena obráběcího stroje.
Frézy ISCAR pro vysoké posuvy, jako je řada LOGIQ-4-FEED nebo frézy NEO-FEED s rybinovým lůžkem určené pro vyměnitelné oboustranné čtvercové destičky FFQ8 SZMU s osmi řeznými hranami, jsou konstruovány právě s cílem maximálně využít těchto principů. I zdánlivě „lehký“ řez se tak mění ve vysoce produktivní obráběcí proces.
Jedním z klíčových důvodů, proč nástroje ISCAR pro frézování s vysokým posuvem překonávají konvenční frézování, je způsob, jakým je řízeno zatížení řeznými silami. Malý úhel nastavení směruje většinu sil v axiálním směru – tedy do vřetena – namísto radiálního zatížení nástroje a obrobku.
Tím dochází k výraznému zvýšení stability obrábění, omezení vibrací a chvění a současně i k minimalizaci vychýlení nástroje vlivem průhybu, zejména při velkém vyložení nástroje.
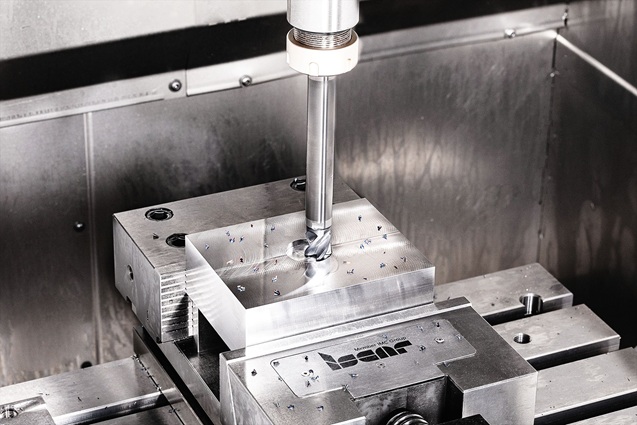
Společnost ISCAR tyto nároky řeší robustní konstrukcí frézovacích těles a odolnými břitovými destičkami. Typickým příkladem jsou destičky NEO-FEED s pevnou řeznou hranou a dále upínací stopky MULTI-MASTER MM S-A-AV s vnitřním tlumicím mechanismem systému WHISPERLINE, které zajišťují stabilní výkon i při dlouhém vyložení nástroje nebo na strojích s nižší tuhostí, tedy v podmínkách, kde se slabiny konvenčních frézovacích strategií projevují nejvýrazněji.
I když se frézování s vysokým posuvem vyznačuje malou hloubkou řezu (ap – axiální hloubka), dosahuje velmi vysokých hodnot objemového úběru materiálu (MRR). Možnost pracovat s posuvy několikanásobně vyššími než u konvenčního frézování, v kombinaci s efektem ztenčení třísky, umožňuje frézám ISCAR odebírat větší objem materiálu za jednotku času – zejména při hrubovacích a polohrubovacích operacích. Řada nástrojů, jako je LOGIQ-4-FEED se čtyřmi řeznými hranami na jedné destičce FFX4 XNMU, výrazně zvyšuje ekonomiku obrábění a současně umožňuje nasazení agresivních řezných podmínek. Kratší strojní časy, lepší využití výkonu vřetena a celkově vyšší produktivita činí z HFM řešení ISCAR atraktivní volbu pro výrobce, kteří potřebují zvýšit výkon bez nutnosti investic do nových strojů.
Předvídatelná životnost nástroje
Další oblastí, kde se systémy ISCAR pro vysoké posuvy výrazně prosazují, je životnost nástroje. Vyměnitelné břitové destičky vyráběné z pokročilých karbidových jakostí, jako jsou IC830, IC882 nebo IC808, kombinují houževnaté substráty s vysoce odolnými PVD a CVD povlaky. Tyto jakosti jsou optimalizovány pro práci při vysokém zatížení a tepelnou stabilitu. Díky rovnoměrnějšímu rozložení řezných sil probíhá opotřebení postupně a předvídatelně, nikoliv náhlým vylamováním ostří nebo jeho kolapsem. Ve srovnání s konvenčním frézováním, kde často dochází k tepelným trhlinám nebo nerovnoměrnému opotřebení, nabízejí nástroje ISCAR pro HFM vyšší spolehlivost a stabilnější výkon v průběhu celé životnosti nástroje.
Výhody se ještě výrazněji projeví při obrábění obtížně obrobitelných materiálů. Kalené oceli, korozivzdorné oceli, žárupevné slitiny na bázi niklu, jako je Inconel a Rene, slitiny titanu, ale i nástrojové oceli představují pro konvenční frézování značnou výzvu. Nástroje ISCAR pro frézování s vysokým posuvem, zejména LOGIQ-4-FEED pro oceli a nerezové materiály a řešení NEO-FEED pro houževnaté slitiny, umožňují udržet vysokou produktivitu i při obrábění těchto materiálů bez negativního dopadu na životnost nástroje. Díky tomu nacházejí široké uplatnění v leteckém průmyslu, výrobě forem a zápustek i v energetice.
Frézování s vysokým posuvem se osvědčuje také při obrábění složitých tvarů. Hrubování kapes, zanořování po rampě, kruhová interpolace i 3D tvarové frézování těží z menšího zatížení nástroje při malých hloubkách řezu. Frézy ISCAR pro vysoké posuvy jsou konstruovány tak, aby podporovaly plynulé zanořování a víceosé strategie obrábění. Umožňují tak efektivní obrábění složitých dutin a komplexních geometrií při vysokých řezných rychlostech a současně snižují riziko zničení nástroje, což jsou situace, kde konvenční frézování obvykle vyžaduje konzervativní řezné podmínky a delší strojní časy.
Přestože má konvenční frézování své místo, zejména při dokončovacích operacích vyžadujících větší axiální hloubky řezu nebo velmi dobrou drsností povrchu, v oblasti hrubování a polohrubování jednoznačně dominuje frézování s vysokým posuvem. V těchto aplikacích řady nástrojů ISCAR, jako jsou LOGIQ-4-FEED, NEO-FEED a další HFM řešení, dlouhodobě překonávají tradiční frézovací nástroje.
Díky kombinaci promyšlené geometrie nástroje, pokročilých materiálů a přesně řízeného zatížení řeznými silami se společnosti ISCAR podařilo posunout frézování s vysokým posuvem na úroveň robustní a vysoce produktivní obráběcí strategie. Při správném nasazení přináší kratší strojní časy, delší životnost nástrojů a vyšší spolehlivost procesu.
Pro výrobce usilující o reálnou konkurenční výhodu nepředstavuje frézování s vysokým posuvem pouhou alternativu ke konvenčním metodám, ale nový standard efektivního obrábění.
www.iscar.cz
Foto: ISCAR
 43



