




Objevte nečekané na stáncích Misan na MSV 2025
 Veletrhy čelí v dnešní době tvrdé konkurenci celé řady virtuálních prezentací výrobků i služeb. Návštěvníci musí často hledat motivaci pro to, aby se někam dopravili, zaparkovali a vydali se (po svých) po rozlehlých veletržních halách.
Úkolem vystavovatelů pak je připravit pro ně výběr toho nejzajímavějšího a nejnovějšího, co dokáží nabídnout. Pokud to zafunguje, tak každý návštěvník získá během jediného dne náhled na stav daného oboru a schopnosti (i kondici) jednotlivých výrobců, respektive vystavovatelů. Má také reálnou šanci objevit řadu inspirativních exponátů, technologií a služeb, které by ho ani ve snu nenapadlo ve virtuálních tržištích hledat. Zažije kouzlo nečekaného, které ho posune v řešení jeho konkrétního problému o krok (nebo rovnou o skok) dopředu.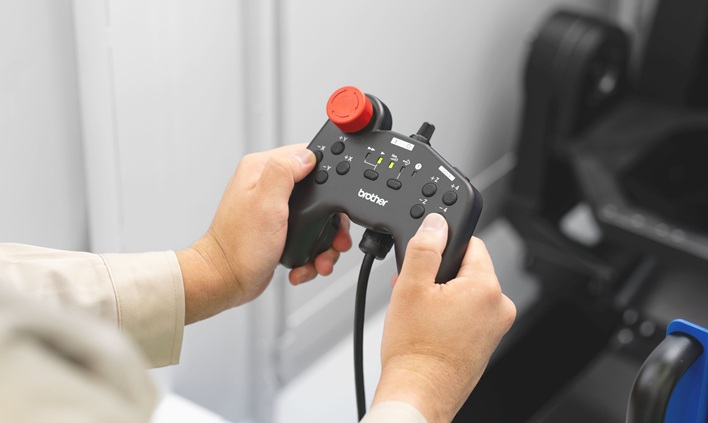
My v Misan s.r.o. se snažíme každý rok připravit pro brněnský veletrh soubor zajímavých exponátů osazených inovativními technologiemi, které s potěšením představíme každému, kdo se zastaví a je ochoten naslouchat a nechat se inspirovat. V letošním roce navíc využíváme možnosti přivézt na MSV i žhavé novinky od našich partnerů, které si odbyly své evropské premiéry před pár týdny na evropském veletrhu EMO. Věříme, že novinky, které oceňuje západní Evropa, najdou dobré uplatnění i u nás.
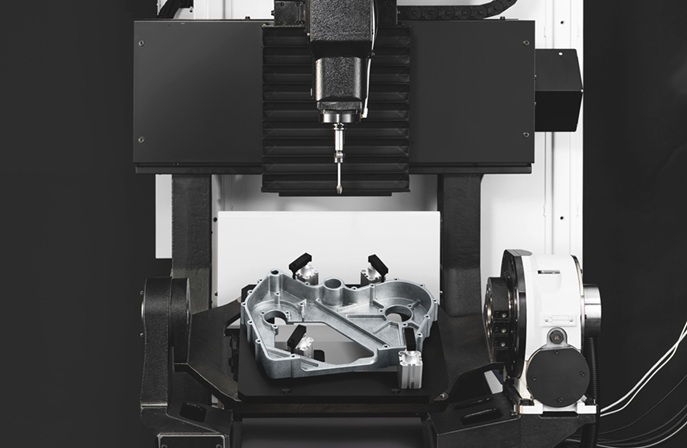
Jedním z takových příkladů je zcela nový stroj od japonského výrobce Brother. Motivací pro vývoj stroje, označeného zkratkou DG-1 (obr. 1), je aktuální vývoj v automobilovém průmyslu, kde narůstá podíl dílců ze slitin neželezných kovů. Typický polotovar je zhotoven metodou tlakového lití a jedná se tedy o relativně přesný odlitek. Přesto zůstává nutnost odstranit po odlití vtokovou soustavu a začistit všechny nežádoucí plochy a výstupky (dělicí roviny, blány atd.). Tento proces je často prováděn ručně, respektive pomocí ručních nástrojů, v některých případech roboticky a často se tomu děje až při (finálním) obrábění na přesných, složitých a tím pádem také drahých číslicově řízených strojích.
Stroj DG-1 je koncipován pouze pro operace odjehlování jak z hlediska své konstrukce (technických parametrů), tak z pohledu jeho obsluhy a seřizování. Počítá se totiž s tím, že stroj nebude zařazen přímo do obrobny, ale na pomezí slévárny a obrobny nebo přímo do slévárny. Nelze tedy od jeho obsluhy očekávat znalosti programování CNC strojů ani orientaci v problematice řezných nástrojů. Na našem stánku v pavilónu P budete mít možnost tento stroj vidět – jak při jeho seřizování, tak v následném automatickém provozu.
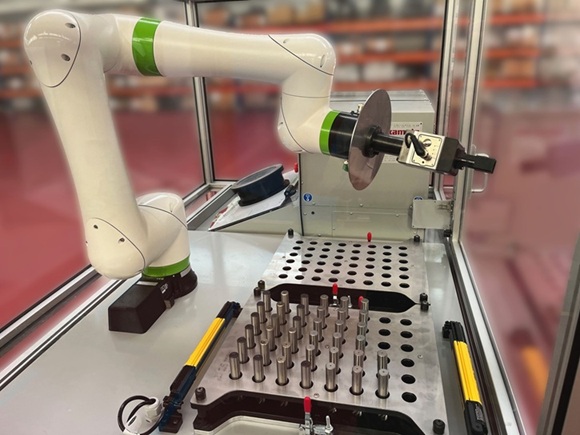
Druhým exponátem přivezeným přímo z hannoverského veletrhu EMO je automatizovaný systém pro leštění povrchu menších součástí Okamoto Aerolap (viz obr. 3). Jedná se o unikátní technologii tryskání elastických elementů nesoucích diamantové abrazivum proti leštěné ploše. Při dopadu dojde k deformaci pružného elementu a jeho smýknutí po ploše dílce, přičemž leštící efekt zajistí abrazivum ve spojení s kinetickou energií zmařenou po dopadu. Efekt leštění je obecně nejúčinnější u tvrdých povrchů, zejména u tvrdých povlaků nanesených na povrch součástí metodami PVD nebo CVD.
Typickými dokončovanými dílci tak jsou nejrůznější razníky, střižné nástroje a řezné nástroje, případně jen břitové destičky. Veletržní ukázka je zaměřena právě na leštění povrchu řezných hran povlakovaných stopkových fréz, které přispívá k prodloužení jejich životnosti. Technologické pracoviště je doplněno automatizací ve formě průmyslového robotu a dvojice rastrových zásobníků opracovávaných dílců.
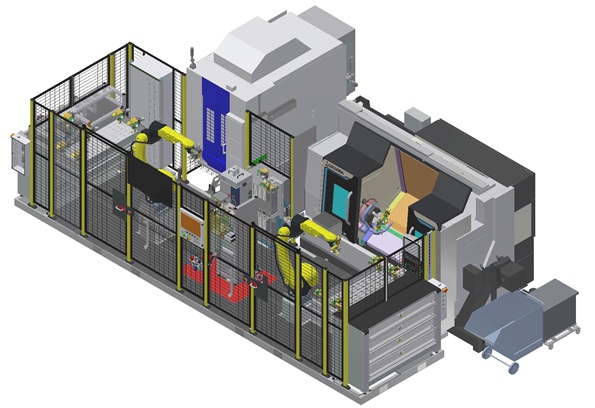
Exponátem kombinujícím technologie obrábění a automatizaci je výrobní buňka sestávající ze dvou obráběcích strojů, dvou průmyslových robotů a laserového značicího stroje. Cílem je představit samostatné pracoviště (viz obr. 4) schopné práce v režimu středně až velkosériové výroby umožňující komplexní obrobení sestavy několika dílců, včetně jejich jedinečné identifikace a sledovatelnosti.
Řízení pracoviště je schopné (přes síťové připojení, nebo naskenováním kódu výrobního příkazu) přijmout veškeré informace o nové zakázce, zaplánovat ji a během vlastní výroby registrovat veškerá data, která jednotlivé výrobní stroje a další senzory poskytují. Ke každému vyrobenému dílci nebo sestavě dílců tak vznikne „rodný list“, který lze sdílet s nadřazeným podnikovým informačním a monitorovacím systémem. Konkrétními stroji (spolu)pracujícími v této buňce jsou soustružnické centrum Okuma LB3000EXIII MYW800 (dvě vřetena, jedna revolverová hlava s poháněnými nástroji + řízená osa Y) a Brother M200Xd1-5AX (víceúčelové soustružnicko-frézovací centrum se souvislým řízením v pěti osách).
 Pětiosé frézovací centrum pro velmi přesné a produktivní obrábění je reprezentováno strojem Okuma Genos M460V-5AX. Ukázka zde cílí na jednu z typických operací prováděných v leteckém a energetickém průmyslu – výrobu stromečkových závěsů lopatek. Nasazeny jsou tvarově speciální, patentované frézy Pagode, které přináší významné zvýšení produktivity této operace. Stroj Genos M460V-5AX má typické DNA Okumy, tj. velmi tuhý rám s minimálními převisy vřeteníku, pečlivě zvládnutou teplotní stabilitu (počínaje symetrickou konstrukcí stroje, přes odstínění tepelných zdrojů až po sofistikovanou softwarovou teplotní kompenzaci) a v neposlední řadě také pohony a řídicí systém kompletně „made by Okuma“.
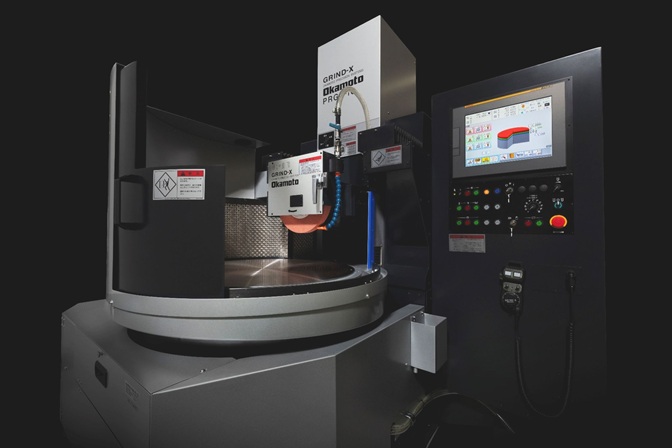
Oblast brousicích strojů je letos zastoupena rovinnou bruskou s rotačním stolem Okamoto PRG6iQ (obr. 5). Jedná se o inovovaný, oblíbený stroj, který nachází uplatnění všude tam, kde je třeba produktivně a současně velmi přesně brousit čela přírub anebo čela kroužků, typicky pro valivá ložiska. Z řady provedených vylepšení zmiňme tu nejviditelnější – dialogový řídicí systém typu iQ. Základem je konverzační prostředí, které po uživateli nevyžaduje žádné znalosti programování a pro zadání základní brousicí úlohy stačí vyplnit všeho všudy jen čtyři hodnoty/políčka.
Nedílnou součástí aktivit Misan s.r.o. na českém a slovenském trhu je také prodej a servis strojů pro aditivní výrobu z kovových materiálů. Naše portfolio zahrnuje tři technologie: vrstvené laserové spékání práškových kovů (LPBF), vrstvené elektronové spékání práškových kovů (EBPBF) a nanášení kovových prášků tryskou (LMD).
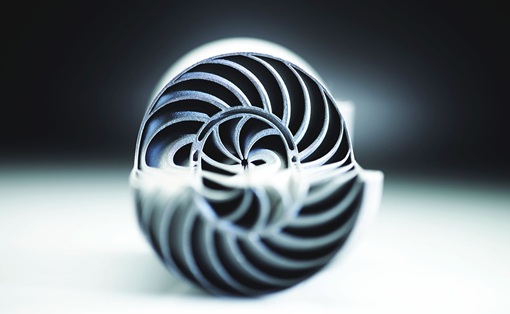
Každá z těchto technologií nachází uplatnění v odlišných aplikacích a průmyslových odvětvích. Specialisté Misan jsou připraveni s vámi tuto problematiku diskutovat v dedikovaném stánku číslo 003 v pavilonu A1. Zde mimo jiné uvidíte v chodu zařízení Colibrium Additive M2 series5 využívající laserového paprsku pro spékání práškové korozivzdorné oceli (obr. 6).
Ing. Ondřej Svoboda
Foto: Misan
 63



