




Chlazení v aktivní zóně řezu a moderní utvařeče třísek Základ úspěšného a moderního obrábění
 Zjistěte, jak inovace společnosti ISCAR v oblasti vnitřního chlazení s vyústěním přímo do řezné zóny a geometrie utvařečů třísek mění výkon nástrojů, stabilitu řezného procesu a kvalitu obrobeného povrchu.
V oblasti obrábění kovů spočívá klíč k efektivnímu a kvalitnímu procesu ve dvou zásadních faktorech: řízení teploty a kontrole třísek. Inženýři společnosti ISCAR se oběma výzvám postavili současně – vyvinuli pokročilé systémy vnitřního chlazení v kombinaci s výkonnými utvařeči třísek.
Vzniklo tak skutečně špičkové řešení, které zajišťuje plynulejší chod, delší životnost nástroje a vynikající kvalitu povrchu – i v náročných podmínkách sériové výroby.
Chlazení v místě řezu – když reálná potřeba určuje směr vývoje
Před vývojové týmy společnosti ISCAR pro soustružení a zapichování byla postavena jasná výzva: navrhnout nástroje, které zajistí plynulejší řez, vyšší stabilitu procesu, delší životnost nástroje a lepší kvalitu povrchu, zejména v podmínkách sériové výroby.
Řešení se soustředilo na inovativní přístup k návrhu chladicích kanálků – optimalizaci úhlu výstupu, přesného umístění a průtoku – s cílem dosáhnout špičkových výsledků při cíleném, vysoce účinném chlazení.
Výhody chlazení přesně směřovaného přímo na řeznou hranu
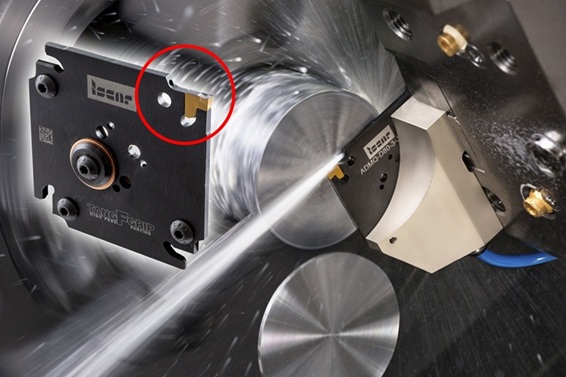
- Výrazné snížení teploty na břitu destičky – Nadměrné tepelné zatížení způsobuje plastickou deformaci břitové destičky, čímž dochází ke změně její geometrie a negativnímu ovlivnění přesnosti obrábění, kvality povrchu i životnosti nástroje. Přímé chlazení udržuje stabilní teplotu v oblasti řezné hrany a těmto negativním jevům účinně zabraňuje (obr. 1).
- Efektivní odvod třísek – Nesprávný odvod třísek vede k poškození obrobku, tvorbě nárůstku na břitu a zbytečnému zatížení řezné hrany. Cílené chlazení zabezpečuje plynulý odchod třísek, čímž zvyšuje stabilitu procesu a kvalitu obrobeného povrchu.
- Zamezení tvorby nárůstku na břitu – Špatně obrobitelné materiály mají tendenci ulpívat na řezné hraně a vytvářet nárůstek. Přímé chlazení tento negativní jev eliminuje a udržuje řeznou hranu čistou a plně funkční.
- Zachování rozměrové stability dlouhých součástí – Přímé chlazení snižuje celkové tepelné zatížení, a tím pomáhá předcházet teplotním deformacím a prohýbání dlouhých nebo štíhlých obrobků.
Návrh chladicích kanálků – přesná věda
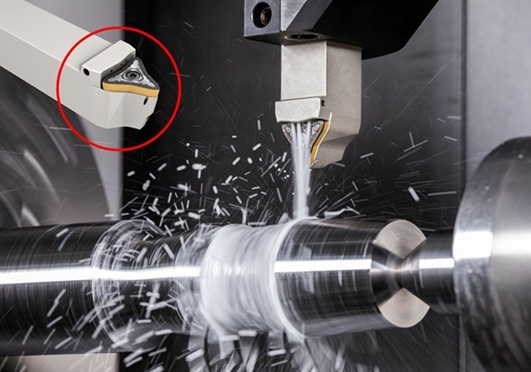
Ačkoliv jsou vnitřní chladicí kanálky na první pohled skryté, jejich vliv na proces obrábění je naprosto zásadní. Společnost ISCAR vyvíjí promyšlené geometrie kanálků, které přivádějí chladicí médium přesně do řezné zóny. Toto cílené chlazení (obr. 2) prodlužuje životnost břitových destiček, snižuje prostoje stroje, zkracuje seřizovací časy a optimalizuje celý proces obrábění.
Utvařeče třísek – klíčový prvek úspěšného obrábění
Utvařeč třísek je základní součástí nástroje s přímým vlivem na řezný výkon. Přesto je jeho význam často podceňován. Jedním z nejčastějších problémů při obrábění je špatná tvorba třísek – zejména při dokončovacích a polodokončovacích operacích nebo při obrábění s proměnlivou hloubkou řezu. V této oblasti se společnost ISCAR ujala vedoucí role a vyvinula nové geometrie utvařečů třísek, vhodné pro široké spektrum materiálů.
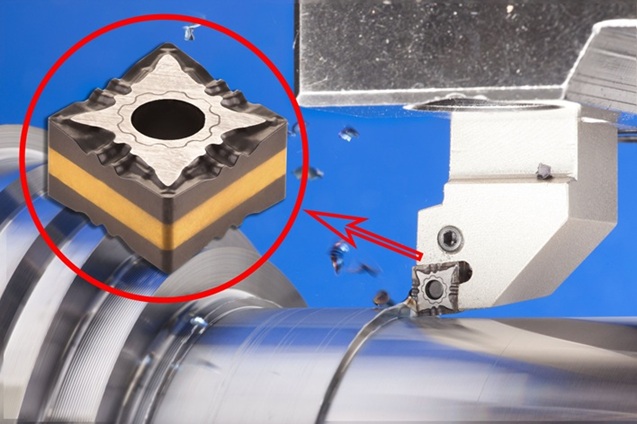
Donedávna nebylo možné na destičkách s pájeným PCD břitem zhotovit utvařeč, ale i zde se projevil technologický pokrok – díky využití laseru je to dnes možné (viz obr. 3).
Jak utvařeč třísek funguje
Utvařeče třísek s obloukovitou drážkou v blízkosti řezné hrany nutí třísku stáčet se a lámat na krátké segmenty. Tím se zabrání zamotávání třísek, omezují se vibrace, prodlužuje se životnost nástroje a snižuje riziko jeho poškození. Efektivní lámání třísek zároveň snižuje řezný odpor, omezuje tvorbu tepla a zpomaluje opotřebení břitové destičky. Dobře navržený utvařeč třísek tak přímo přispívá k delší životnosti břitu a vyšší spolehlivosti celého procesu (obr. 4).
Volba správného utvařeče třísek – podle materiálu, podmínek a použití
Při výběru vhodného utvařeče třísek je třeba zohlednit několik parametrů:
• Typ materiálu (např. ocel, nerezová ocel, žárupevné slitiny)
• Řezné podmínky: řezná rychlost (vc), posuv (f), hloubka řezu (ap)
• Požadovaná kvalita povrchu: dokončovací nebo hrubovací operace
Správná kombinace geometrie utvařeče a přímého chlazení řezné hrany je klíčem k přesnosti, stabilitě a efektivitě obrábění.
Závěr
Společnost ISCAR i nadále zdokonaluje stávající nástroje a vyvíjí nová řešení reflektující požadavky a podmínky trhu. Nové konstrukce mají za úkol přinášet zákazníkům skutečnou přidanou hodnotu.
Přímé chlazení v místě řezu v kombinaci s geometrií utvařečů třísek, přizpůsobenou konkrétní aplikaci, představuje technologický pokrok, který zlepšuje všechny klíčové parametry obrábění – od životnosti nástroje až po kvalitu obrobeného povrchu.
Návrh chladicích kanálků a kontrola tvorby třísek už dnes nejsou volitelným doplňkem, ale základním kamenem moderního a úspěšného obrábění kovů.
 64



