




MAPAL řeší výzvy leteckého průmyslu
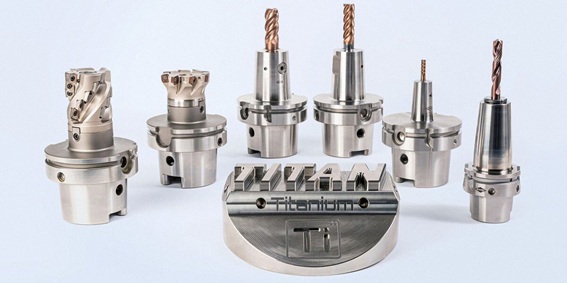 V leteckém průmyslu jsou používány materiály nabízející nízkou hmotnost a parametry zajišťující vysokou odolnost vůči namáhání, zejména titan, který však patří mezi obtížně obrobitelné, což vyžaduje speciální nástroje i technologie obrábění.
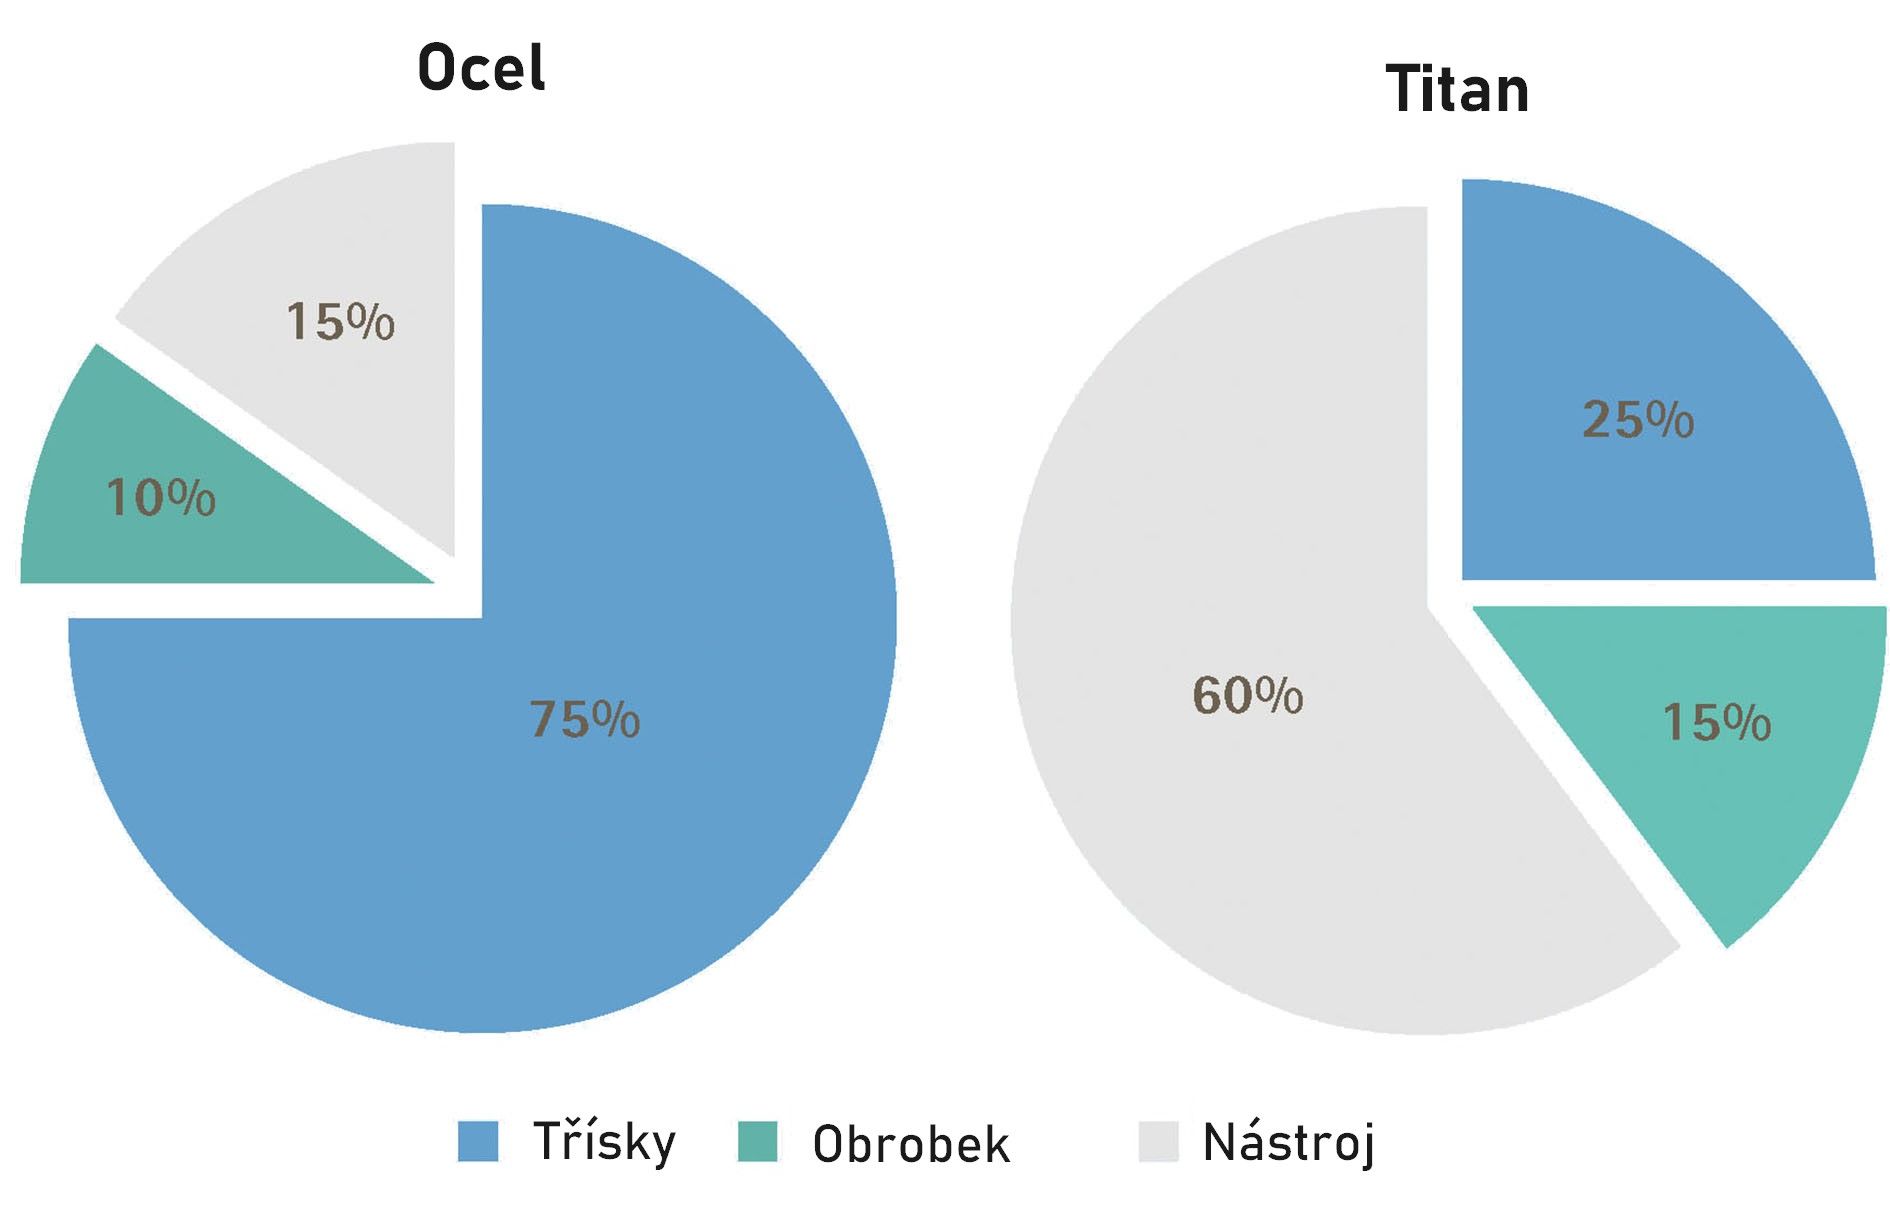
Titan představuje pro obrábění výzvu zejména kvůli své extrémně nízké tepelné vodivosti. Například při obrábění oceli zůstává 10 % tepla v obrobku, 15 % vede k namáhání řezného nástroje a 75 %, tzn. drtivá většina tepla, je vedena do třísek a s nimi odváděna. U titanu je situace zcela jiná. Zde třísky absorbují jen 25 % tepla, zatímco naprostá většina, tj. 60 %, vstupuje do nástroje a způsobuje vysoké tepelné namáhání břitu nebo řezného materiálu, což vede k výrazně nižší životnosti nástroje. Náklady na řezný materiál se tak stávají velkým problémem.
Na opotřebení nástrojů má zásadní vliv i řezná rychlost. Příliš nízké řezné rychlosti vedou k adhezi, tj. ke slepování materiálu, zatímco při příliš vysokých prudce roste riziko oděru nebo tribochemického opotřebení a řezný materiál se spaluje. Jedním z ukazatelů stavu břitu je šířka stopy po opotřebení. Ve stacionárním rozsahu pomalu a plynule roste. Pokud je tento rozsah překročen a obrábění vstoupí do přechodového rozsahu, dochází k rychlému a nepředvídatelnému selhání břitu nástroje, pokud jsou řezná rychlost nebo posuv nastaveny příliš vysoko. Mezi ustáleným a přechodovým rozsahem může být rozdíl v životnosti nástroje až 100 %.
Společnost Mapal při vývoji své nástrojové technologie pro obrábění titanu kladla důraz na kritéria opotřebení a jejich vliv, a to i nad rámec nejvhodnějšího řezného materiálu. Pro optimální tepelnou odolnost se spoléhá na inovativní řezné materiály, tj. vybrané jakosti karbidů a koordinované povlaky, které generují nejnižší možné tření. Mikro a makrogeometrie s extrémně pozitivní geometrií nástrojů, leštěnými čelními plochami a účinnými chladicími technologiemi, určují směr ekonomického obrábění, pro náklady na obrábění titanu je však zásadní pečlivé vyvážení řezných parametrů.
Rychlejší obrábění nevede k nižším nákladům na díl
Při obrábění oceli a litiny znamenají vyšší řezné rychlosti vyšší produktivitu a nižší celkové náklady, které se skládají jak z nákladů na stroj, tak z nákladů na řezný materiál. Náklady na stroj se snižují, čím rychleji a efektivněji stroj pracuje. I když náklady na řezný materiál rostou, při relativně vysoké řezné rychlosti se stále dosahují optimální celkové náklady.
To však u obrábění titanu neplatí a vyšší řezné rychlosti nejsou efektivní, jak konstatuje Tobias Gräupel, technický expert pro vyměnitelné nástroje společnosti Mapal. Dokladem je výpočet nákladové efektivity, kdy se firma snaží optimalizovat řezné parametry pro obrábění titanu z hlediska nákladů. Jako příklad je uváděna frézovací operace se čtyřbřitým frézovacím nástrojem NeoMill-Titan-2-Corner, který řeže TiAl6V4 s hloubkou řezu 4 mm a šířkou řezu 24 mm, kdy bylo provedeno zkoumání různých kombinací posuvů a řezných rychlostí.
Při obrábění ocelové součásti vedlo zdvojnásobení řezné rychlosti z 200 m/min na 400 m/min k celkové úspoře nákladů na součást o 24 %. Při výrobě titanového obrobku vedlo však zvýšení řezné rychlosti z 32 m/min na 50 m/min ke zvýšení nákladů o 259 %! Optimálních nákladů se dosahuje obráběním s vysokými posuvy a nízkými řeznými rychlostmi. Pokud by se však maximalizovaly i vysoké posuvy, náklady by byly více než čtyřnásobně vyšší.
Pomoci mohou generické komponenty
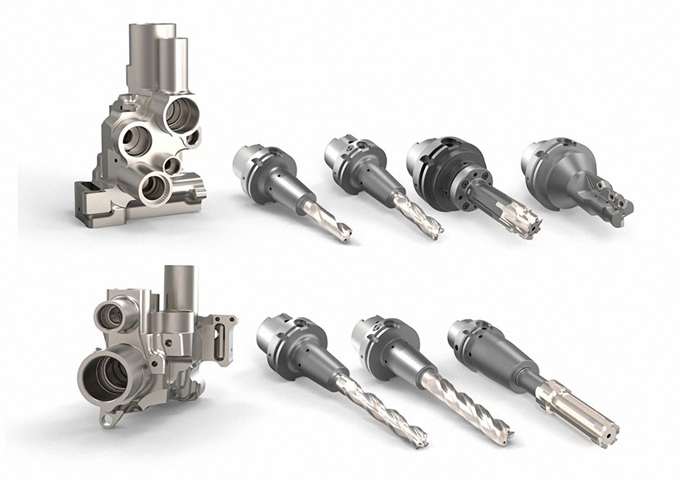
Pro letecký a kosmický průmysl vyvinula firma dva vzorové generické komponenty, které pokrývají všechny náročné obráběcí kroky, jež mohou být součástí výroby těles hydraulických ventilů z hliníku nebo torzních táhel pro přistávací nohy frézovaných z titanu.
Klapky, kormidla, podvozek, motory a další komponenty jsou ovládány hydraulikou a každé letadlo má mnoho těles ventilů s různým provedením – od malých krabiček až po bloky o rozměrech půl metru. Požadavky na obrábění jsou však podobné.
Vytvořený generický komponent měří přibližně 30 x 30 x 30 cm a obsahuje všechny obráběcí kroky, které mohou být součástí výroby tělesa ventilu, od předběžného obrábění až po konečnou úpravu. Záměrně však nejde o repliku zákaznické součásti, ale o návrh na základě požadavků na obrábění různých reálných součástí. V rámci skupiny shromáždila společnost MAPAL celosvětové zkušenosti s obráběním takových dílů a všechny tyto znalosti začlenila do jediné vzorové součásti, zahrnující doporučení výrobce nástroje ohledně vhodných strategií obrábění a řezných podmínek. Pro řešení konkrétního problému je často k dispozici několik různých možností. K vystružení otvoru lze použít buď PCD nástroj, nebo jemný vyvrtávací nástroj, případně alternativně vícebřité výstružníky. Každé řešení má své výhody. Rozhodujícím faktorem je vždy to, které výhody vyhovují situaci zákazníka.
Pouzdra ventilů pro letecký průmysl jsou složitější než ty, které se používají např. v hydraulice pro stavební stroje. Výroba často zahrnuje velmi tenkostěnné díly, protože v leteckém průmyslu je důležité minimalizovat hmotnost. Dalšími výzvami jsou hluboké otvory s příčnými dírami nebo drážkami, které vytvářejí přerušované řezy. Obrábění používaného hliníku s nízkým obsahem křemíku navíc produkuje velmi dlouhé třísky, které se obtížně lámou.
Další generickou součástí je torzní článek pro hlavní podvozek letadla, který spojuje dvě válcové části přistávací nohy. Tato konstrukce umožňuje zasouvání a vysouvání tlumiče bez kroucení. Vzhledem k výslednému vysokému zatížení jsou torzní články vyrobeny z titanu.
S generickými komponenty pro letecký průmysl sleduje MAPAL koncept, který se již osvědčil v automobilovém sektoru. I zde byly identifikovány náročné díly, a velká část automobilové technologie je nyní pokryta vhodnými generickými komponenty.
Birgit Etmanski
Foto: Mapal
 53



