




Vodíkové křehnutí a jeho řešení pomocí moderních materiálů
 Vodík, který je nejjednodušším a nejrozšířenějším prvkem, je hojně využívaný v chemickém průmyslu k výrobě amoniaku a metanolu. Díky vysoké měrné energetické hustotě (obsahuje třikrát více energie než benzín) představuje také perspektivní médium pro ukládání, transport a dodávku energie.
Vodíkové elektrolyzéry a palivové články dokážou energii efektivně nejen produkovat, ale i vydávat, a proto fungují jako klíčový prvek v sítích využívajících obnovitelné zdroje, které jsou závislé na proměnlivých podmínkách. Zvláště solární a větrné elektrárny.
Celosvětově se řada iniciativ zaměřuje na vývoj a zavádění vodíkového hospodářství do svých ekonomických a energetických struktur.
Bezpečnost hraje zásadní roli
Vodík (H) je ve směsi se vzduchem vysoce výbušný a hořlavý. Skladování vodíku je typicky v kapalném stavu při teplotách kondenzace -252,9 °C, tedy volba materiálu musí počítat s nízkoteplotním křehnutím. Plynný vodík snadno difunduje do kovů, narušuje jejich strukturu a snižuje lomovou houževnatost, únavovou odolnost a tažnost. Tento jev je znám jako vodíkové křehnutí.
Mechanismy vodíkového křehnutí jsou složité a často se překrývají. V principu lze rozlišit tři různé přístupy:
1. Dekoheze rozhraní (Hydrogen-Enhanced Decohesion – HEDE): Vodík se koncentruje na rozhraních (zrn, precipitátů, mikrotrhlin) a snižuje odolnost vazeb, výsledkem je snadnější iniciace a šíření trhlin.
2. Koncentrace plastické deformace (Hydrogen-Enhanced Localized Plasticity – HELP): Vodík usnadňuje pohyb dislokací, zejména v místech vysokého napětí (např. u čela trhliny), což vede ke koncentraci plastické deformace v určitých oblastech a k rychlejší iniciaci a propagaci dutin a trhlin.
3. Adsorpce vodíku (Adsorption-Induced Dislocation Emission – AIDE): Na povrchu defektu adsorbovaný vodík usnadňuje vznik a emisi dislokací do materiálu. To urychluje růst trhlin.
Vliv mikrostruktury
Velikost zrn, hustota dislokací, přítomnost precipitačních částic a podíl fází zásadně ovlivňují schopnost vodíku hromadit se a difundovat materiálem.
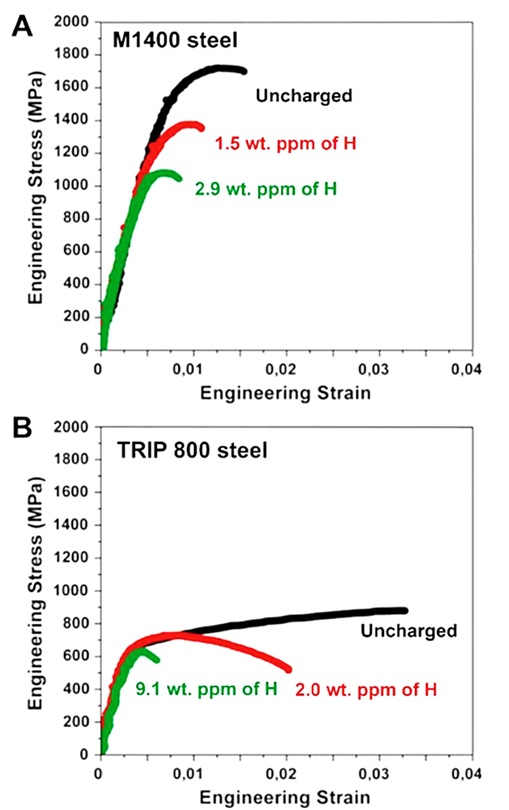
Jakým způsobem se může vodíkové křehnutí projevit, ukazujeme na obr. 1. Na dvou různých ocelích – martenzitické M1400 a feriticko-bainiticko-austenitické TRIP 800 je vidět, že nárůst vodíku v materiálu (měřeno pomocí termální desorpční analýzy) vede k poklesu lomové houževnatosti materiálu.
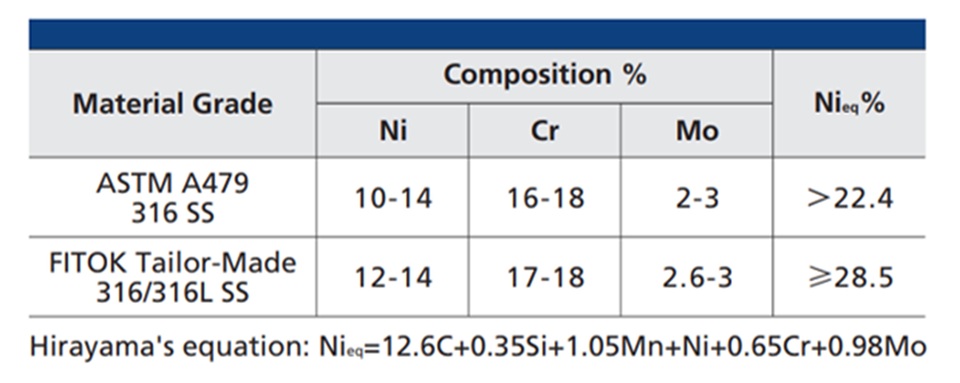
V martenzitické oceli s kubickou prostorově centrovanou mřížkou (BCC) difunduje vodík snadněji a rychleji, což vede k rychlejší degradaci materiálu. Oproti tomu austenitická nerezová ocel s plošně centrovanou kubickou mřížkou (FCC) obecně vykazuje vyšší odolnost proti vodíkovému křehnutí, a dokonce i proti nízkoteplotnímu křehnutí. Nicméně se ukazuje, že přítomnost niklu (Ni) a dalších legujících prvků je klíčová pro stabilizaci mikrostruktury austenitické nerezové oceli a zabránění transformaci austenitu na martenzit. Stupeň stabilizace austenitu se vyjadřuje jako Ni ekvivalent dle Hirayamova vztahu:
Nieq = Ni + 0,65Cr + 0,98Mo + 1,05Mn + 0,35Si + 12,6(C+N)
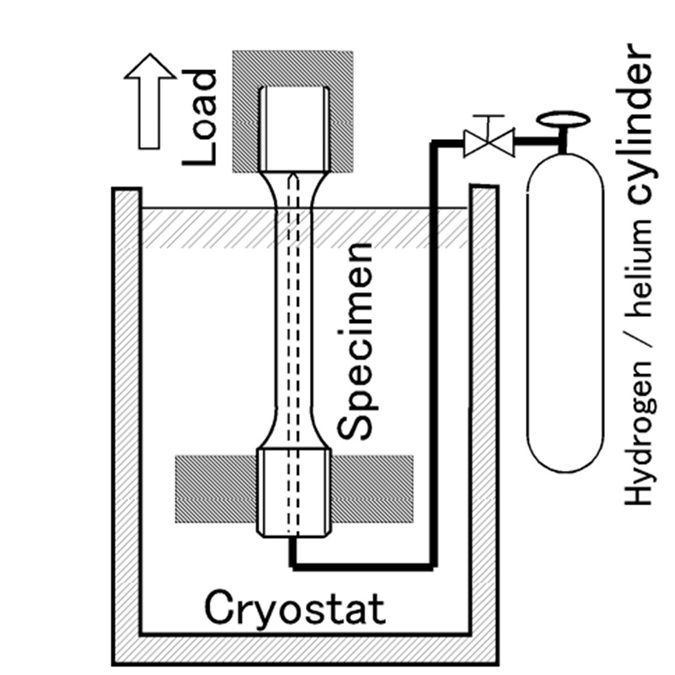
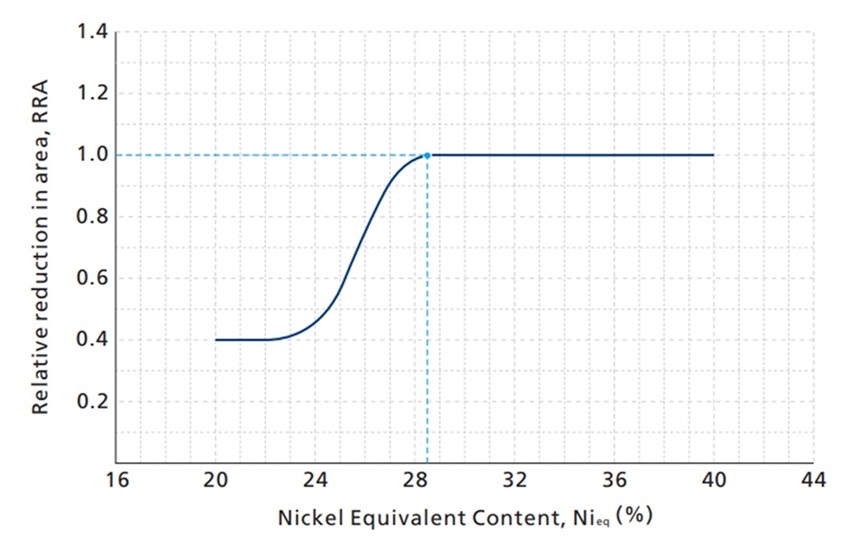
Vodíkové křehnutí se měří pomocí relativní metody, provedením trhací zkoušky vzorku oceli ve vodíkové a v heliové atmosféře, a vyjadřuje se pomocí hodnoty relativní redukce plochy (RRA – relative reduction of area). Pokud je hodnota blízká 1, vodíkové křehnutí nemá na materiál vliv – výsledná plocha po trhacím testu je stejná. Čím je číslo menší než 1, tím více se projevuje efekt vodíkového křehnutí. Na obr. 2 je ukázáno testovací zařízení pro určení RRA.
Když je Nieq > 28 %, přibližují se hodnoty RRA hodnotě 1 (viz obr. 3). Pokud je Nieq < 28 %, vliv vodíkového křehnutí prudce narůstá a pod 20 % již dosahuje velmi vysokých hodnot – austenitická ocel již není schopna rozumně odolávat defektům způsobených přítomností vodíku v materiálu.
Oproti standardní austenitické nerezové oceli (ASTM A479) 316 SS (Nieq > 22,4 %), která se běžně používá, vyvinula společnost Fitok svůj materiál 316/316L – nerezovou ocel, která dosahuje Nieq > 28,5 %. Porovnání těchto materiálů z hlediska chemického složení a Nieq je ukázáno v tabulce. Porovnáním s obrázkem 3 vidíme nárůst RRA mezi srovnávanými materiály z 0,4 (pro 316 SS) na 1 (pro 316/316L SS).
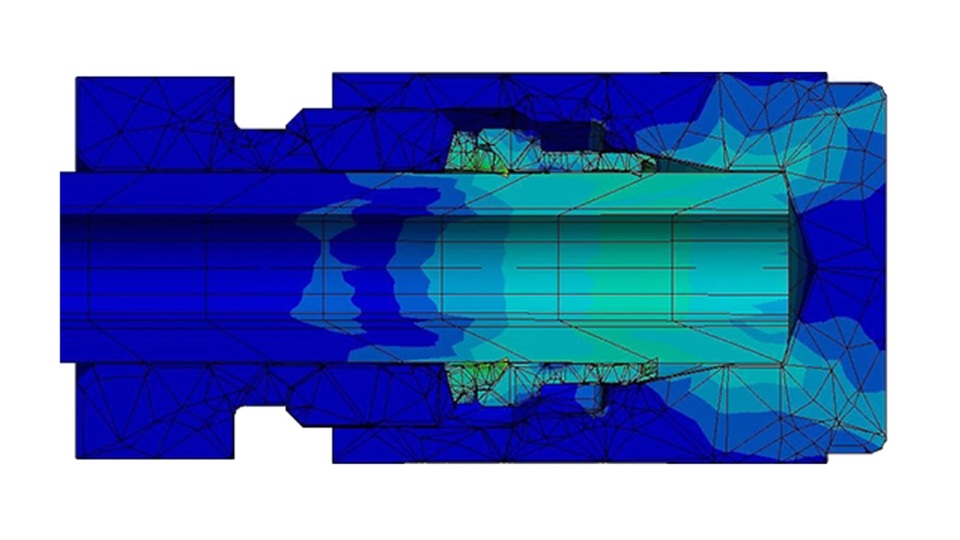
Nejen speciálně vyvinutý materiál, ale také propracovaná konstrukce, podpořená numerickými analýzami, přispívají k bezpečnému vedení vodíku. Na obr. 4 je znázorněno rozložení napětí v oblasti spoje, které dokládá, jak důležitá je robustní konstrukce s využitím dvojité objímky.
Vodíková řešení Fitok, dodávaná společností Airgas, představuje osvědčený standard. Ke každé aplikaci přistupujeme individuálně a na základě jejích specifik vám odborně doporučíme optimální řešení, které zajistí maximální bezpečnost, spolehlivost a efektivitu při vedení vodíkového plynu.
Pavel Mareš, David Brunner
Foto: Airgas
 50



