




Elektrochemické obrábění zbraňových hlavní
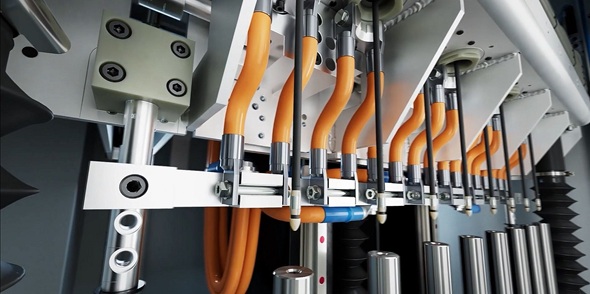 Výroba střelných zbraní vyžaduje nejen přesnost, ale i opakovatelnost a hlaveň je kritickým faktorem pro dosažení „dokonalého výstřelu“. Firma EMAG proto přichází s novým malým rýhovacím strojem ECM řady PI, který poskytuje stejnou extrémní přesnost i opakovatelnost procesu jako větší modely.
Výroba hlavně střelné zbraně kombinuje procesní extrémy – klade vysoké nároky na materiálové vlastnosti hlavně, která musí být dostatečně tvrdá, aby odolala intenzivním silám bez trvalé deformace, a přitom tak poddajná, aby umožnila tvořit složité geometrie. Má různé vnitřní průměry, stejně jako rýhování – šroubovité drážky obrobené do vnitřního povrchu (tzv. rifling), které způsobují roztočení střely pro její aerodynamickou stabilitu. Pro extrémně precizní geometrie, které jsou vyžadovány u tvrdých materiálů hlavní, se dobře hodí elektrochemické obrábění (ECM) s vysokou přesností.
Speciální modul Rifling
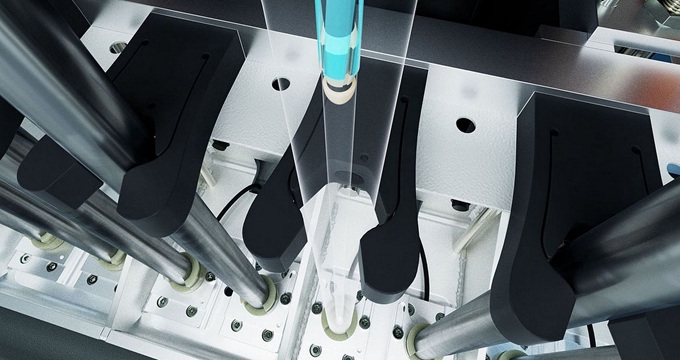
EMAG využívá chytrý technologický koncept, který byl speciálně vyvinut pro rifling. Stroje ECM řady PI mohou díky speciálnímu rýhovacímu modulu vytvářet vysoce přesné vnitřní geometrie na krátkých i dlouhých zbraňových hlavních. Riflingový modul (dvojitý nebo osminásobný) se vkládá do stroje PI ECM podle objemu výroby, takže lze současně obrábět dvě nebo osm hlavní.
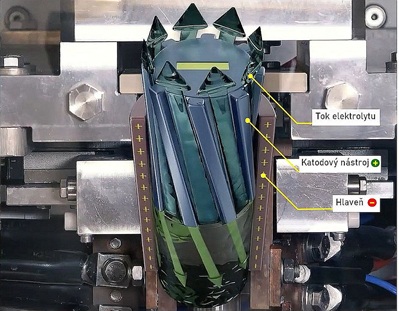
Základní princip ECM zůstává stejný (kladná anoda, záporná katoda a elektrolyt). Modul Rifling vytváří pomocí úzkého a podlouhlého katodového nástroje požadovanou vnitřní geometrii hlavně s vysokou přesností. Elektrolyt proudí mezi nimi a kovové ionty se oddělují od obrobku. Tím je zajištěno rychlé a efektivní loupání s vysoce přesnými povrchy a úzkými tolerancemi v hlavni zbraně, bez jakéhokoli mechanického nebo tepelného namáhání.
Proti jiným je výhodnější
Proces rýhování elektrochemickým obráběním má oproti alternativám několik výhod. Je rychlejší a méně nákladný než proces vytloukání a na rozdíl od protahování není nutné následné odlehčení pnutí. Vnější geometrie polotovaru navíc odpovídá později dokončené geometrii, zatímco pro vytloukání je polotovar nejprve předimenzován a poté během extrémních tvářecích procesů nabývá požadovaných menších rozměrů.
Proces ECM generuje mnohem méně hluku i vibrací a lze jej použít univerzálně na rozdíl od alternativ, jako je vytloukání nebo protahování. Navíc je jednodušší a snižuje počet zmetků. S touto technologií lze vyrábět hlavně s lepší přesností.
Kamil Pittner
Foto: EMAG, Sabatti
 68



