




Úskalí při obrábění kompozitů a jak jim čelit
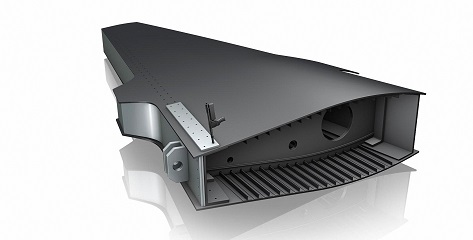 Kompozitní materiály se často uplatňují v letecké výrobě, kde je jejich nízká hmotnost, odolnost a schopnost vytvářet složité tvary činí ideální variantou pro rámy i konstrukční součásti, které umožňují lehčí stroje s nižší spotřebou paliva.
Kompozitní struktury mohou vážit až o 20 % méně než jejich kovové alternativy, jsou ale často obtížněji zpracovatelné. Extrémně abrazivní povaha polymerů vyztužených uhlíkovými vlákny (CFRP) způsobí opotřebení běžných řezných nástrojů rychleji než téměř jakýkoli jiný materiál, takže standardní karbidový nástroj může vydržet pouze řezání krátkého úseku CFRP, zatímco při tradičním obrábění kovů může stejný nástroj vydržet 20 až 50krát déle, než dojde k jeho opotřebení.
Problémem je i často různorodé složení těchto materiálů s širokou škálou vlastností, zahrnující např. i kovy nebo vlákna zaskládané v různých směrech, či propojeny jednosměrným materiálem. To způsobuje, že některé kompozity jsou náchylné k třepení nebo delaminaci, zatímco jiné jsou zase citlivé na teplo a hrozí riziko, že přilnou k řezným nástrojům.
Nalezení vhodného nástroje i procesu pro danou aplikaci tak může být komplikované, ale jak konstatuje David DenBoer, specialista firmy Sandvik Coromant, ve stati „Překonávání výzev při obrábění kompozitů v letecké výrobě“, existuje několik obecných nástrojových strategií a principů, které lze při obrábění kompozitů použít.
Řešení: ostré nástroje s dlouhou životností
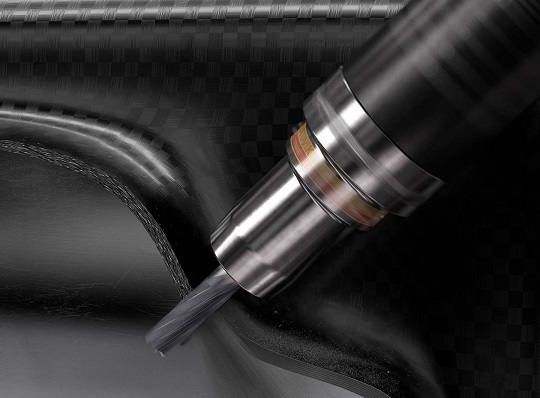
Jednou z možností jsou např. speciálně navržené nástroje, jako lisovací šroubovicové frézy CoroMill Plura s CVD povlakem, které pomáhají snižovat delaminaci a visení (neřezaných vláken) při ořezávání. Speciální nástroje vyrobené s diamantovými žilkami, které jsou slinuté do karbidu, navíc umožňují řezné geometrie specifické pro materiály CFRP, které běžně nejsou možné.
Pro snížení problému rychlého opotřebení nástrojů při obrábění kompozitů se vyplatí nasazení nástrojů z polykrystalického diamantu (PCD), které vydrží 10 až 15krát déle než standardní nástroje. To je klíčové zejména při obrábění velkých konstrukčních součástí nebo vrtání velkého počtu otvorů, kdy časté výměny nástrojů výrazně brzdí produktivitu. PCD nástroje s vyšší odolností vůči abrazivní povaze kompozitů si udržují ostrost déle a poskytují čistší řez, čímž snižují riziko roztřepení nebo selhání, které může vést k vyřazení součásti.
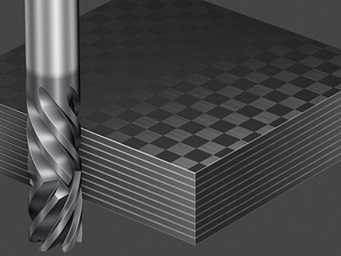
Delaminaci lze čelit použitím nástrojů, jejichž geometrie minimalizuje nadzvedávání materiálu tvořeného více vrstvami uhlíkových vláken, které jsou při obrábění náchylné k oddělení. Například frézovací nástroje pro odebírání materiálu s nízkým úhlem šroubovice (max.15 stupňů) zabrání frézovacím operacím odtrhnout materiál od sebe. Použití nástrojů, které udrží ostrou hranu déle, minimalizuje riziko delaminace, když se ale nástroj začne otupovat, začíná materiál místo hladkého řezu tlačit, čímž způsobí štěpení.
Důležité je udržovat řezné nástroje ostré a nepřekračovat limity jejich očekávané životnosti, tzn. zajistit jejich včasnou výměnu. Udržet ostrost nástroje déle, rovnoměrněji rozložit opotřebení a prodloužit životnost pomůže i střídání řezných hran.
Podstatná je i možnost prodloužit životnost nástroje pomocí repasování. Zatímco dříve bylo možné nástroj PCD přeostřit dvakrát nebo třikrát, nyní lze některé nástroje přeostřit až 10krát, přičemž náklady na přeostření činí obvykle pětinu nákladů nového.
Klíčem ke kompozitům jsou agresivní řezy
Typický postup, kdy operátor posuzuje během procesu řezání zvuk, a když nezní správně, může snížit řeznou rychlost a rychlost posuvu, aby zachoval životnost nástroje, se u kompozitních materiálů uplatňuje obtížně. Zvuky kompozitního obrábění jsou mnohem hůře čitelné a příliš nízké při posuvu a zatížení třísky, takže roste riziko tření, chvění a delaminace.
U řezání do kompozitů je důležité udržovat řezné parametry 6000 až 10 000 ot./min a vysoké zatížení třísky v rozsahu 0,05 až 0,075 mm na zub/min. Používání nástroje pod nižším zatížením třísky vede k jeho rychlému zničení. Uplatní se hlavně nástroje PCD umožňující provádět takovéto potřebné agresivní řezy.
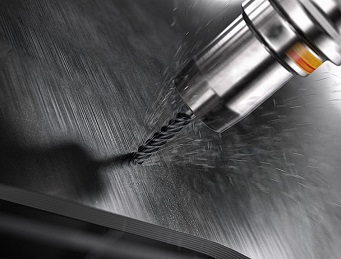
Agresivní řezání s velkými třískami také pomáhá minimalizovat hromadění tepla v materiálu jeho přenosem přes třísku do nástroje, aby k němu materiál nepřilnul, což je zvlášť důležité při práci s termosety a termoformy. U mnoha aplikací není řízení tepla pomocí chladicích kapalin možné kvůli množství prachu produkovaného kompozity. Ten se mísí s chladicí kapalinou a vytváří brusnou pastu. Chladivo se také může dostat mezi kompozitní vrstvy a narušit integritu materiálu. Jako levné řešení lze k udržení nízkého tepla používat v řezné zóně ofukování studeným vzduchem s adekvátně dimenzovaným systémem sběru prachu.
Nezbytné je i pevné a bezpečné držení nástroje, aby se zabránilo vibracím při řezu a riziku vytažení nástroje, důležité je i uchopení kompozitního obrobku. Vakuové přípravky jsou užitečné, pokud mají dostatečnou plochu k vytvoření potřebné upínací síly, ale ve většině případů jsou nejlepší volbou speciální přípravky, zejména pro složité trojrozměrné tvary běžné u kompozitních obrobků. Přípravky by měly být navrženy tak, aby se vyhnuly jakýmkoli nepodepřeným oblastem řezání, a přitom byly stále dostatečně bezpečně uchyceny, aby se zabránilo pohybu i vibracím.
Poznat materiál a připravit se i na variace
Kompozity, které mohou obsahovat více materiálů začleněných prostřednictvím matric nebo vrstvených výztuh, mají širokou škálu fyzikálních i chemických vlastností. Proto je pro optimální nastavení stroje zásadní pochopit materiál a jeho chování během obráběcího procesu. Může si to vyžadovat např. přistupovat k řezu z určitého úhlu a směru a v některých případech třeba i použít nástroj pro kompresní styl, který přistupuje k řezu z horní i spodní strany materiálu.
Kompozity se pro zlepšení svých vlastností nebo strukturální podpory často skládají s materiály, jako je titan, hliník nebo měď, v různých kombinacích, a při vrtání těchto multimateriálů je nutné pochopit, jak bude každá jejich složka interagovat s nástrojem. U prokladů s uhlíkovými vlákny a hliníkem je možné udržovat stejnou agresivní řeznou rychlost po celou dobu řezu, ale pokud kompozit obsahuje tvrdší materiály, např. titan, musí se upravit řezná rychlost i rychlost posuvu pro každou vrstvu.
Testování na nové součásti nebo materiál může být extrémně obtížné, takže je důležité spolupracovat s poskytovatelem, který má inženýrské i podpůrné služby, nejen pro výběr nástroje, ale i pro pomoc s programováním jeho dráhy, simulacemi a skutečným obráběním.
Josef Vališka
Foto: Sandvik Coromant
 93



