




Snímače a hlavice pro automatické kontrolní stanice
 Více než půl století patří snímače s vyhodnocovacími jednotkami k základům přesné strojírenské kontroly. Díky nim se výrazně zvedla celková úroveň kontroly nejprve v měrových laboratořích, následně i v provozních podmínkách.
Potřeba vzrostla zaváděním 100% automatické kontroly, zejména v automobilovém a ložiskovém průmyslu. Pro kontaktní měření v automatických kontrolních stanicích se jako optimální ukázaly diferenciální indukčnostní snímače. Ve střední Evropě se prosadil hlavně polomostový systém se dvěma cívkami a jádrem, dále na západ a za oceánem pak transformátorový. Článek je proto orientován na diferenciální polomostové snímače a hlavice, které u nás u většiny uživatelů převládají.
Úvodní údaje
Elektronické komparační délkoměry se snímači byly v první fázi používány téměř výhradně v měrových laboratořích, a to jako progresivní náhrada mechanických úchylkoměrů. Rychle našly uplatnění i při koncipování třídicích automatů valivých těles ložisek, které bylo (již tehdy) nutné třídit do skupin v submikrometrovém rozlišení. Všeobecně převládalo válcové provedení snímačů. Nejprve s odstupňovaným pláštěm Ø 16/8 mm a následně v „tužkovém“ provedení Ø 8, který se stal nakonec standardem.
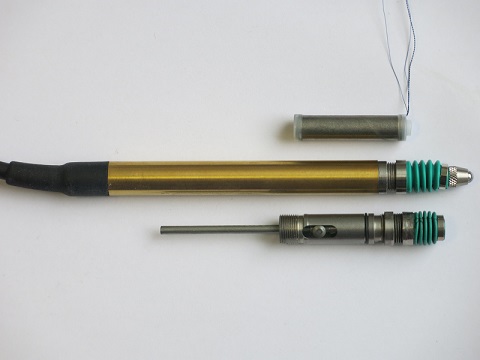
Pohyblivý nosič jádra a měřicího doteku byl nejprve veden v plášti suvně nebo na kruhových membránách (při malých zdvizích). Kvalitativní skok způsobil Švýcar Peter Hirt, který vyvinul pro tyto snímače miniaturní přesné lineární předepnuté kuličkové vedení. Zjistil, že předpětí cca 0,7 µm je pro snímače optimální – dostatečně eliminuje nepříznivý vliv drsnosti a tvarových úchylek úložných ploch a současně garantuje bezvůlové uložení. Následně bylo řešeno těsnění s vakuovým odstavováním nebo tlakovým přistavováním měřicího doteku. Tato verze snímačů (obr. 2) je produkována v Evropě řadou výrobců snímačů, a to vůbec v největších sériích.
Nástup 100% kontroly
Před cca 12 lety, ještě před prosazováním myšlenek Průmyslu 4.0, byly na tradičním veletrhu měření CONTROL poprvé formulovány zcela nové požadavky automobilového průmyslu na systém kontroly v hromadné výrobě. Byly postaveny na požadavku, že na výrobní pás nesmí přijít zmetek. Proto se rychle upustí od SPC a zavede se zejména u připojovacích rozměrů 100% kontrola. Ta bude přímo ve výrobním toku, a to pomocí automatických kontrolních stanic. Požaduje se rychlost kontroly v souladu s výrobním taktem a s přesností odpovídající laboratornímu měření. Jakákoliv diskuse o zmírnění nebo zpomalení realizace se nepřipouštěla.
V kontrolních stanicích jsou jako první na řadě snímače. Ty stávající (univerzální) se jevily pro celou řadu aplikací většinou jako nevyhovující. Požadovala se hlavně odolnost proti nepříznivým vlivům provozního prostředí, přistavování a odstavování doteků, změna velikosti a směru měřicí síly, přijatelná cena a přesnost „tužkových“ snímačů.
Ploché snímače s předepnutým kuličkovým vedením
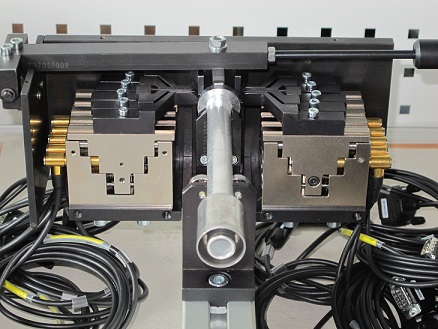
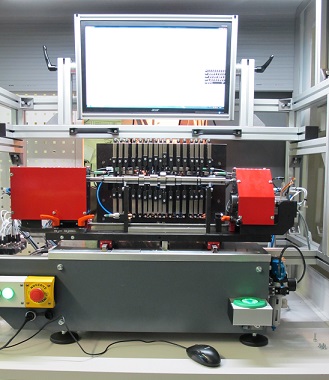
Ty sehrály v první fázi hlavní roli při realizaci velké části automatických stanic. Začala je postupně vyrábět většina renomovaných firem specializovaných na snímače, ale i někteří dodavatelé zakázkových stanic. V ČR to byla brněnská společnost MESING, jejíž kolektiv měl v této oblasti metrologie dlouholetou tradici. Její plochý snímač s hlavním předepnutým kuličkovým a pomocným kluzným vedením je na obr. 1. Zákazníci MESING v následné době objednali více než stovku zakázkových stanic s velkým podílem těchto snímačů (viz obr. 3). Přes celou řadu předností však snímač plně nevyhověl pro vysoce přesné kontrolní operace a hledaly se další možnosti (problém byl hlavně s opakovatelností).
Ploché membránové snímače
Významný vliv na opakovatelnost měření snímačů mají pasivní odpory. Zlepšovat předepnuté valivé i kluzné vedení nebylo již účelné, obě byla za hranicí technologických možností. Smysluplná byla však změna konstrukce – obě vedení byla nahrazena přímovodem s pružnými klouby (viz obr. 4). Opakovatelnost se znatelně zvýšila. Snímač má shodné připojovací rozměry jako plochý. Osvědčil se mj. i na mimořádně náročných třídicích automatech valivých těles s vysokou frekvencí měření (několik za sec.). Komplikovaný je i SW – provádí se v reálném čase proklad jednotlivými diskrétními hodnotami a třídí se na základě vrcholu proložené křivky.
Zakázkové snímače a hlavice
Novým trendem hromadné výroby je všeobecný odklon od univerzálních zařízení. Ta jsou nahrazována zakázkovou, účelově koncipovanou technikou. Pozadu nezůstali ani dodavatelé kontrolní techniky, kteří začínají používat i zakázkově řešené snímače a hlavice. Nástup tohoto trendu nicméně zaspala většina výrobců univerzálních snímačů. Ti totiž také nevěděli, jaké snímače vyvíjet a nebyli zvyklí na kusovou výrobu.
Vzniklou situaci rychle využili někteří výrobci zakázkových kontrolních stanic a začali si potřebné snímače vyvíjet sami, většinou za pomoci sériově vyráběných snímačových polocelků. Výhodou firmy MESING bylo, že asi jako jediná dlouhodobě používá vedle standardních tyčinkových jader i jádra trubičková, zaručující znatelně větší citlivost indukčnostního systému. To jí mj. umožňuje realizovat i snímací prvky s převodovým poměrem menším než 1 : 1. Díky tomu garantuje na konektoru signál na úrovni standardu (zaměnitelnost snímačů je u kontrolních stanic přirozenou nutností).
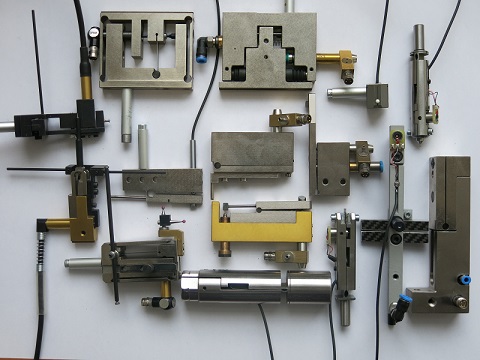
Ukázka některých zakázkových snímačů a hlavic je vidět na obr. 5. Taková zařízení jsou většinou know-how zhotovitele, a nejsou proto běžně nabízena. Náklady na jejich výrobu jsou přirozeně vyšší, a to i nutností vlastnit různé účelové testery. Jsou to většinou sofistikovaná zařízení na měření citlivosti, linearity, doby dokmitu, síly, odolnosti proti vibracím, olejové mlze, stříkající kapalině, tlaku, ale i různých atypických vlivů, jakými je radioaktivita, magnetizmus atd.
Běžně se pracuje se zdvihem menším než 1 mm. Vysoký standard má rozlišení 0,01 µm a opakovatelnost měření max. několik 0,01 µm.
Další vývoj
Je jasné, že poptávka po zakázkových délkových snímačích s indukčnostním odměřováním dále poroste, nově s prosazováním elektromobility. Stávající indukčnostní systémy by měly ještě dlouho vyhovovat pro širokou škálu aplikací. Jsou ale limitovány rozlišením (0,01 µm) a také rozměry.
Extrémní požadavky se již rychle objevují a vývoj nelze zastavit (včetně testerů). Účinně zde napomáhá grantová podpora (např. TREND). Jinak by nebyla udržitelná stávající úroveň a konkurenceschopnost tuzemské automatické zakázkové kontrolní techniky, kterou odebírají zejména renomovaní zahraniční zákazníci.
Jan Kůr
 111



