




10 bodů, které snižují ziskovost lisoven
 Ačkoliv vstřikování plastů má tradici od roku 1909, kdy vznikla první umělá hmota (nitrát celulózy neboli umělá slonovina), stále se dá říct, že vstřikování plastů jako takové není technická disciplína, ale spíše umění.
Někdo vstřikuje díly perfektní a jinde to ze stejné formy prostě nejde. Reakcí na tuto skutečnost jsou velmi striktní pravidla, zvláště v oblasti automotive, které velmi tvrdě předepisují nejen technologické podmínky vstřikování, ale i povolené stroje. Je to reakce na to, že opakovatelnost podmínek a hlavně výsledků i při technicky shodných strojích je ze stejné formy velmi rozdílná.
Trend toho, že vstřikování plastů je spíše umění, se rozhodl změnit John Bozzeli z firmy Scientific Molding. Vyvinul metodu vstřikování na technickou viskózní křivku – VTVK, která zajišťuje dosažení optimálních podmínek vstřikování a jejich přenositelnost ze stroje na stroj.
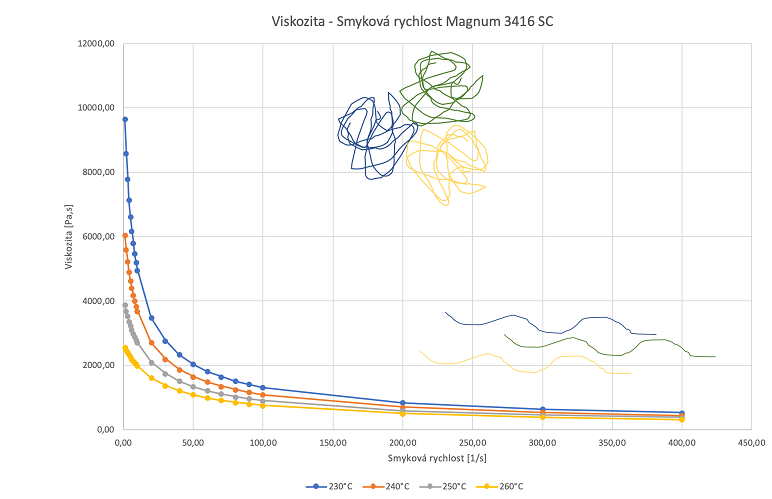
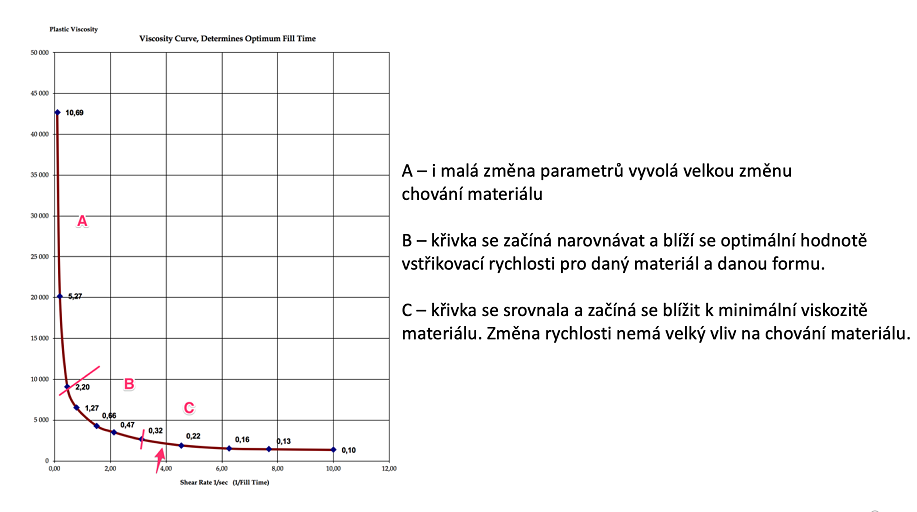
Zde je na místě podotknout, že technická viskózní křivka je zjednodušené matematické zobrazení viskozity materiálu. Má jiné matematické pozadí a reflektuje reálnou každodenní praxi vstřikoven plastů.
Nejedná se tedy o kinematickou viskózní křivku, ani o dynamickou viskozitu. Jejich definice je vedená jinak a kvůli způsobu měření a interpretaci těchto standardně používaných křivek se příliš nehodí pro vstřikování. Jednoduše lze říci, že standardní viskózní křivka není v souladu se standardními vstřikovacími rychlostmi, a proto je její použití pro technickou praxi vstřikování plastů omezené.
Proč tedy použít techniku viskózní křivky, jejíž definice nenajdeme v žádné normě? Aplikace metody VTVK totiž udělá z vašich vstřikovacích strojů reometr. Není tedy nutné dokupovat speciální a drahé stroje, které naměří normovanou, ale prakticky nepoužitelnou křivku.
Metoda VTVK naměří technickou viskozitu, která je přesná a použitelná pro váš materiál, na vašem stroji, a dokonce reaguje na reálné provedení formy. Cílem aplikace této metody je dosáhnout optimálního bodu na technické viskózní křivce tak, aby bylo dosaženo optimální viskozity materiálu, bez ekonomicky nevýhodného navýšení vstřikovacích tlaků. Optimální viskozita nám zajistí perfektní naplnění dutiny a optimální řízení procesu, kdy i vetší zásah do technologických podmínek bude mít jen malý vliv na chování výsledného výstřiku. Díky shodnému chování plastového materiálu bude lisovna produkovat méně zmetků, zajistí se kratší cyklové časy a tím vyšší výnosy lisoven. Celý vstřikovací postup se stane robustnější, odolnější vůči změnám i chybám a celkově se stane ekonomicky výhodnější.
Při takto definovaných výhodách by měl každý manažer prosazovat nasazení této metody do vlastní lisovny plastů... Takže proč je v nadpisu 10 bodů, které snižují ziskovost lisoven?
Díky výraznému rozšíření aplikace této metody v USA je možné vysledovat jisté opakované trendy, které aktivně brání korektnímu nasazení nejen metody VTVK. Následující body nesouvisí přímo s aplikací této metody, ale mají obecný přesah a podepisují se pod sníženou ziskovost lisoven.
1. Nedostatečné proškolení pracovníků
Metoda VTVK je velmi jednoduchá a její nasazení je velmi rychlé. Často se ale stává, že z důvodů nedostatečných znalostí pracovníků, kteří nevidí celkový obraz technologických zákonitostí, ale pouze malý výsek skládačky, se špatně interpretují výsledky a začínají se hledat „rychlá řešení“ namísto řešení technicky správného. Do značné míry je to dáno tlakem na výrobu. Ovšem primárním důvodem jsou nedostatečné teoretické znalosti pracovníků zapříčiněny neexistujícím plánem osobního vzdělávání ve firmách.
Jednoduše řečeno – nestačí poslat pracovníky na jedno školení. Je nutné přeškolovat a certifikovat zaměstnance dlouhodobě, mít zpracovaný krátkodobý i dlouhodobý plán školení a pravidelně zaměstnance posílat na trénink technických a obecných znalostí.
Zobecněný přístup je zhruba tento. Změny při technologii vstřikování jsou nahodilé a chaotické, bez hlubších znalostí teorie vstřikování a chování materiálu. Firmy obětují čas i peníze do nesystémových, krátkodobých řešení. Tato krátkodobá a technicky vadná řešení jsou podporována špatnou interpretací výsledků vstřikovacího procesu a nekorektního vyložení naměřených veličin.
2. Nedostatek podpory ve středním a vysokém managementu
Je nutné si uvědomit, že aplikace vstřikování na technickou viskózní křivku předpokládá, že forma i stroj jsou v perfektním stavu. Pokud máte špatnou formu nebo nekvalitní/poškozený vstřikovací stroj, pak není možné dosáhnout dobrých výsledků. Často se stává, že metoda VTVK odhalí nekorektní provedení formy nebo chyby na vstřikovacím stroji. Management, který formu zajistil, to bere jako osobní urážku a odmítá sjednat nápravu. Ovšem bez investic na nápravu nalezených chyb nejenže není možné aplikovat metodu VTVK, ale (a to hlavně) ani vyrábět kvalitní plastový výlisky.
Ovšem implikací platí, že podpora kvalitní výroby musí být i na nižším stupni lidských zdrojů. Management musí aktivně podporovat pracovníky ve výrobě a motivovat je k nasazování nejnovějších trendů.
Z praxe jsou známy mnohé případy, kdy zmetkovitost na projektu přesahovala 50 % a investice do opravy formy management odmítal schválit. Lisovna raději vyráběla zmetky a následně je ručně třídila, než aby zajistila opravu formy.
Zobecněný přístup – nemá-li pracovník možnost říci na otázku „ne", pak management slyší pouze kladná „hodnocení“. Ovšem pokud se nevyřeší (s aktivní podporou managementu) primární problémy na stroji i nástroji, pak není možné nasadit znalosti získané na školeních, a vstřikovací proces se musí ladit zdlouhavou a drahou metodou „pokus–omyl“. Typickým příkladem je odvzdušnění formy. Bez perfektního odvzdušnění se proces nedá optimalizovat. V tu chvíli se dá vstřikovací proces pouze nastavit „aby to nějak vyrábělo“. Ovšem není-li aktivní podpora managementu pro řešení zdrojů chyb, jiná cesta bohužel neexistuje.
3. Krátkodobé myšlení
Optimalizace a kvalitní dokumentace výrobní technologie vyžaduje čas. Pokud management není ochoten akceptovat, že kvalitní a dlouhodobě stabilní nastavení technologie zabere nějaký čas, jsou všechny metody řízení kvality odsouzeny k neúspěchu. Dokumentování, zápisy ze zkoušek a výroby musí být shromaždovány a pravidelně vyhodnocovány. Krátkodobé myšlení proti tomu preferuje vyrobit „nějak“, klidně i bez dokumentace technologického procesu. Nejenom, že je následně výroba neopakovatelná, ale produkuje nezastupitelné pracovníky. Noční můra všech takto krátkodobě myslících firem ve stylu „vyrobme nějak, ale hned“ je obava, že klíčového pracovníka postihne např. infarkt. V dnešní hektické době, která je definována pojmem „just-in-time“ je obtížné dělat věci správně a kvalitně je dokumentovat. Je ale nutné si uvědomit, že není čas na zkratky a osekávání dokumentace. Tato skutečnost se vždy vrátí jako bumerang v nejhorší možné době.
Obecně řečeno – management musí investovat dlouhodobě. Jedná se o investice jak do strojů, tak i nástrojů. Ovšem nedílnou součástí je podpora a ochrana lidských zdrojů, aby pracovníci měli možnost udělat věci správně a kvalitně.
4. Nedostatek vhodných nástrojů
Tak jako všude, i pro lisovnu platí, že je nutné mít kvalitní nástroje. Bez kvalitního vybavení včetně kontrolních zařízení není možné, aby pracovníci dokázali udržet optimální proces a požadovanou kvalitu výroby. Je nutné mít kvalitní váhu, měření teploty chladicího/temperančního média, kontrolu průtoku, měřicí nástroje atd. Součástí vybavení lisovny by tedy měla být kompletní měřicí a vážící zařízení a možnost monitorovat procesy. Jedině tak je možné vyrobit požadovanou kvalitu.
5. Problémy s konstantním výkonem stroje
Metoda VTVK je postavena na kvalitním vstřikovacím stroji, který drží konstantně parametry a poskytuje dostatečně velké technologické okno. Velmi častou chybou lisoven je, že se při koupi vstřikovacího stroje rozhoduje na základe ceny, nikoliv kvality. Často bývají vstřikovací stroje neudržované, s opotřebovanými díly a neumožňují nastavení optimálního technologického procesu. Typicky opotřebení závěrného kroužku.
Metoda VTVK zde není proto, aby kompenzovala vadný stroj nebo zakrývala jeho poškození. Nákupy vstřikovacích strojů podle ceny jsou velmi častou a velmi podceňovanou příčinou potíží s kvalitou výroby. Všechny stroje i nástroje nutně potřebují pravidelnou údržbu, aby jejich výkon byl konstantní a předvídatelný.
6. Zaměření na data ze stroje
Metoda VTVK je definována z pohledu plastů a plastového dílu. Bohužel tradiční pohled na výrobu plastových výstřiků je brán se zaměřením na strojní data. Obecně by se dalo říci, že evropská škola vstřikování je zaměřena na parametry stroje. Hovoří se o hydraulickém tlaku a podobně. Je nutné si ovšem uvědomit, že základní proměnné jsou teplota plastu, rychlost tečení, tlak v plastu, rychlost chlazení a čas. Pro výrobu korektních dílů je nutné změnit přístup a myslet v intencích těchto veličin. Nicméně jak praxe ukazuje, přechod např. z tlaku hydraulického na tlak v plastu v komoře je pro mnohé obtížný.
7. Lidé neuvažují z pohledu chování plastu
Přesně tento pohled se snaží metoda VTVK změnit. Hlavní priorita nastavování technologie musí být z pohledu plastu. Tato skutečnost již sice byla zmíněna výše, ale je absolutně nutné ji zopakovat. Hlavní změna vnímání paradigmatu vstřikování plastových dílů je zaměřena na proces z hlediska plastu a jeho chování. Pouze tento přístup dává dlouhodobé, opakovatelné a kvalitní výsledky.
8. Emoce nejsou fakta
Vstřikovací proces je technická disciplína. Nikoliv černá magie. Prováděné změny na technologii musí vždy vycházet z faktu a naměřených dat. Nikoliv z emocí a pocitu. Nastavovat technologický proces na základe pocitu, tedy „mám pocit, že by to mohlo pomoci“, předurčuje lisovny k výrobě zmetků. Dobrý seřizovač ví, co dělá a také ví proč to dělá. Což mj. velmi intenzivně souvisí s bodem č. 1.
9. Pokus řešit již předem vnesené problémy pres technologii vstřikování
Problém špatně navrženého dílu, nekorektní formy nebo nevhodného materiálu není možné řešit přes technologické podmínky. Obecně se dá říci, že existuje 5 kritických oblastí, které jsou důležité pro výrobu kvalitních plastových dílů. Design vstřikovaného dílu, materiál výstřiku, návrh a výroba formy, technologie vstřikování a kontrola. Design dílu musí být navržen s ohledem funkci a na chování plastů a technologičnost konstrukce. Forma musí být navržena s ohledem na kvalitu dílu a technologii. Jak tvar dílu, tak forma musí akceptovat vybraný materiál a technologii. Kontrolovat je možné pouze fyzicky dosažitelné parametry. Technologie vstřikování nesmí řešit vnesené problémy ze zbývajících 4 oblastí.
Jinak řečeno tlusté žebro u tenké stěny daleko od vtoku bude vždycky mít propadlinu. Mít předepsané tisícinové tolerance na dva metry dlouhém plastovém dílu je mírně řečeno nesmysl. Ovšem nejdůležitější ze všech bodů, který brání lisovnám dosahovat efektivní výroby a vyšší ziskovosti je ten následující.
10. Nechuť ke změnám
Tento bod je nejen nejdůležitější, ale zároveň nejvíce podceňovaný. Existuje pořekadlo „zvyk si oblékl železnou košili“, a železná košile našich zvyků nám neumožňuje přistupovat s otevřenou myslí k novým informacím, postupům a zařízením. Odpor vůči změnám dosahuje ve firmách mnohdy extrémních rozměrů. Typickým příkladem mohou být obráběči, kteří před zkouškou nových řezných nástrojů naschvál tupí břity nástroje, aby zkouška prokázala „nevhodnost“ nasazení těchto nástrojů. Při aplikaci novinek do forem dochází k jejich záměrnému poškozování, jen aby se tyto novinky neprosadily.
Tato skutečnost je dána faktem, že člověk je historicky nastaven jako tvor zvykový. Pravidelné a hlavně stále stejné rituály pro svůj život lidé prostě potřebují. I proto se mnohé firmy uměle zavírají světu přes tzv. schválené dodavatele, bez možnosti ověřovat nové postupy a díly. Pro manažera i zaměstnance je lepší koupit starý stroj, o kterém se ví, že jsou tam velké problémy, které není možné z principu fungování fyziky odstranit. Ale tyto problémy jsou známé a jejich v podstatě „ritualizované řešení“ dává lidem potřebnou životní jistotu. Co na tom, že firma nevydělává a ztrácí zakázky?
Čím více zkušeností konstruktér, technolog nebo designer má, tím hůře se mu přijímají nové trendy a možnosti. Každá firma má vlastní způsoby a kulturu, jak se s touto skutečností vyrovnat. Dokud bude ve firmách platit kultura „za chybu pranýř a za pokrok nic“, bude se jen těžko měnit po desetiletí zaběhaný systém. Každý posun kupředu je bohužel vykoupen úsilím, časem a investicemi.
Ekonomický trend, který je celosvětově dlouhodobě nastaven, je minimalizovat vstupy. Tedy minimalizovat ceny nástrojů a strojů bez ohledu na cokoliv. Bohužel tento trend nekontroluje následné vícenáklady zaviněné právě uměle sníženými cenami na vstupu.
Je nutné si uvědomit, že finální cena formy je známa až ve chvíli, kdy jde forma do šrotu. Cenu plastového výstřiku, tedy výdělek nebo prodělek lisovny, je možné kalkulovat až po sečtení všech vícenákladů na zmetky, reaktivní opravy a prostoje, zaviněné podhodnocenou investicí do strojů a nástrojů.
Jan Svoboda
www.jansvoboda.cz
 322



